

ما الذي يجعل الأسطوانات الصناعية المتخصصة ضرورية في الأتمتة الحديثة
تعتبر الأسطوانات الصناعية المتخصصة العمود الفقري لأنظمة الأتمتة المعاصرة. بدون أسطوانة متطابقة بشكل صحيح — سواء كانت قياسية اسطوانة الهواء أو مشغل خطي مصمم خصيصًا - لا يمكن لخطوط الإنتاج الآلية تحقيق أوقات الدورات أو الدقة أو سعات التحميل التي يتطلبها التصنيع الحديث. الإجابة المختصرة: تحدد الأسطوانة الصحيحة بشكل مباشر الإنتاجية وقابلية التكرار ووقت تشغيل النظام الإجمالي. يعتمد كل مكون آخر في خلية الأتمتة الهوائية أو الكهروميكانيكية على أداء الأسطوانة ضمن المواصفات، في كل دورة، لملايين الأشواط.
لقد تغيرت الأتمتة الصناعية بشكل كبير خلال العقدين الماضيين. عندما كانت أسطوانة الهواء العامة الجاهزة للاستخدام تتولى في السابق معظم مهام الالتقاط والتثبيت، تتطلب أنظمة اليوم أسطوانات مصممة لتناسب أحجام التجويف المحددة، وأطوال الشوط، وتكوينات التركيب، وضغوط التشغيل، والظروف المحيطة. يمكن للأسطوانة غير المتطابقة حتى بنسبة 10% في قطر التجويف أن تقلل من إنتاج القوة بما يكفي للتسبب في أخطاء متقطعة تكلف آلاف الدولارات في الساعة في أوقات التوقف غير المخطط لها.
تتناول هذه المقالة كيفية اختيار الأسطوانات الصناعية المتخصصة وتحديدها ودمجها في أنظمة التشغيل الآلي - مع الاهتمام بالمتغيرات الهندسية الأكثر أهمية في التطبيقات الحقيقية.
الأنواع الأساسية للأسطوانات الصناعية المستخدمة في أنظمة الأتمتة
ليست كل الأسطوانات قابلة للتبديل. يجب أن يفهم مهندسو الأتمتة الاختلافات الوظيفية بين مجموعات الأسطوانات الأساسية قبل تحديد مكونات خلية جديدة أو مشروع تحديثي.
اسطوانات الهواء الهوائية
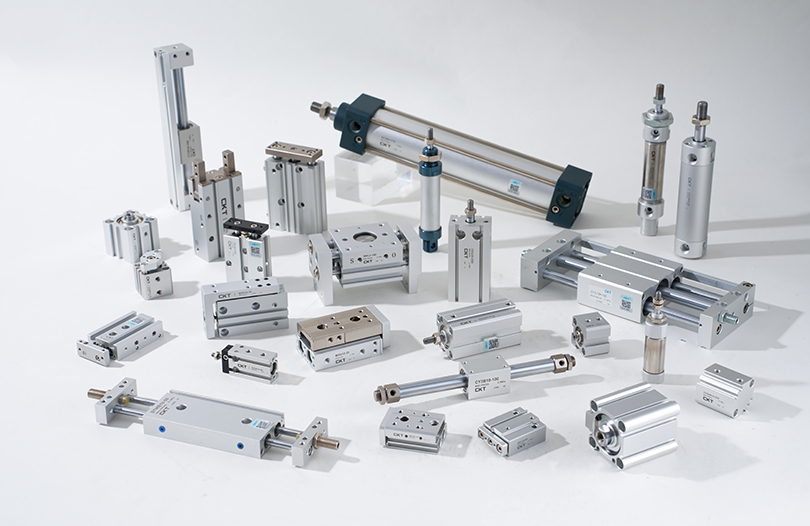
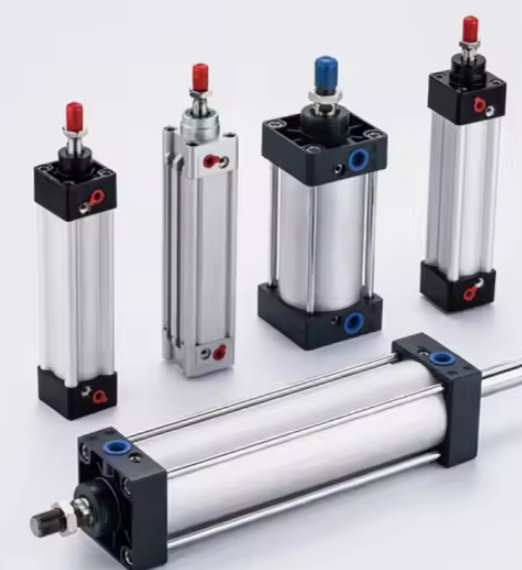
تظل أسطوانة الهواء المحرك الأكثر انتشارًا في الأتمتة الصناعية على مستوى العالم. إنه يحول ضغط الهواء المضغوط إلى قوة ميكانيكية خطية، مما يجعله مثاليًا لتطبيقات الدورة العالية حيث يجب أن تظل التكلفة لكل شوط في حدها الأدنى. تعمل ضغوط التشغيل القياسية بين 0.4 ميجا باسكال و 1.0 ميجا باسكال (حوالي 58 إلى 145 رطل لكل بوصة مربعة) ، مما يوفر مخرجات قوة تتناسب مباشرة مع قطر التجويف. تولد أسطوانة الهواء ذات التجويف 63 مم والتي تعمل عند 0.6 ميجا باسكال ما يقرب من 1870 نيوتن من الدفع النظري، وهو ما يكفي لمجموعة واسعة من مهام تثبيت الأجزاء والقذف والفهرسة.
تتجاوز أسطوانات الهواء المتخصصة الحديثة التصميم الأساسي مزدوج الفعل. يحدد المهندسون الآن المتغيرات بما في ذلك:
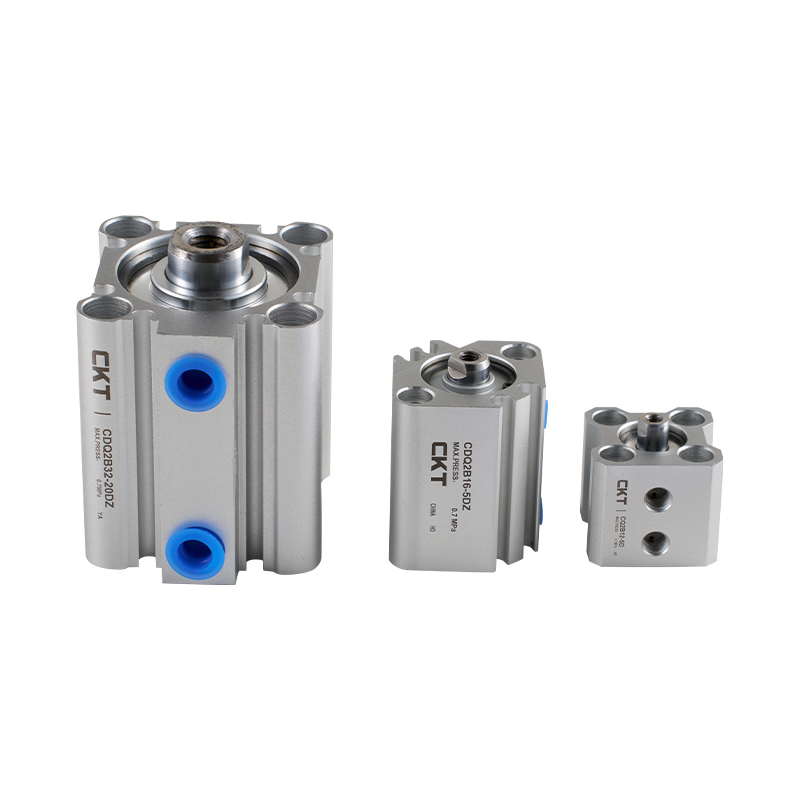
- أسطوانات الهواء المدمجة/قصيرة الشوط - يستخدم في خلايا التجميع المحصورة حيث يكون طول غلاف التثبيت أقل من 100 مم
- اسطوانات الهواء بدون قضبان - بالنسبة للأشواط التي تتجاوز 1000 مم حيث يؤدي قضيب المكبس القياسي إلى خلق لحظة انحناء غير مقبولة
- اسطوانات الهواء الموجهة — نماذج ثنائية القضبان أو موجهة بشكل جانبي تقاوم الأحمال خارج المحور حتى 500 نيوتن متر دون الحاجة إلى قضبان توجيه خارجية
- اسطوانات الهواء جنبا إلى جنب — أسطوانتين مكدستين في سلسلة تشتركان في نفس التجويف، مما يؤدي إلى مضاعفة قوة الخرج بشكل فعال دون زيادة قطر البصمة
- اسطوانات الهواء في الغرفة النظيفة — أسطوانة من الفولاذ المقاوم للصدأ، وأختام PTFE، وطلاءات خالية من الغازات لفئة ISO 5 أو بيئات أفضل في أشباه الموصلات والأتمتة الصيدلانية
الأسطوانات الهيدروليكية لأتمتة الأحمال الثقيلة
عندما تصل أسطوانة الهواء إلى أعلى قيم القوة العملية التي تبلغ حوالي 30 كيلو نيوتن لأحجام التجويف القياسية، تعمل الأسطوانات الهيدروليكية على توسيع النطاق إلى مئات الكيلونيوتن. تعتمد أنظمة التشغيل الآلي لختم المعادن، وخطوط نقل الحدادة، ومكابس تجميع الأجزاء الثقيلة على مشغلات خطية هيدروليكية تعمل عند 140 إلى 350 بار. وتتمثل المقايضة في تعقيد النظام: فوحدات الطاقة الهيدروليكية، وألواح الترشيح، والمبادلات الحرارية، والبنية التحتية لمنع التسرب تضيف تكلفة رأسمالية وعبء الصيانة الذي تتجنبه الأنظمة الهوائية بالكامل.
اسطوانات قضيب كهربائي
استحوذت مشغلات القضبان الكهربائية - وهي في الأساس محرك مؤازر يقود لولبًا كرويًا أو لولبيًا كوكبيًا داخل غلاف أسطوانة - على حصة سوقية كبيرة من تطبيقات أسطوانات الهواء الهوائية التي تتطلب ردود فعل دقيقة للموقع. إنهم يقدمون تكرار تحديد المواقع بمقدار ± 0.01 مم أو أفضل والحد من القوة القابلة للبرمجة، واستهلاك الطاقة أقل بنسبة 70% تقريبًا من دائرة هوائية مكافئة عند احتساب دورة العمل. الحد منها هو كثافة القوة القصوى: في الحجم المكافئ، لا تزال تكلفة أسطوانة القضيب الكهربائية تزيد بثلاث إلى خمس مرات عن تكلفة أسطوانة الهواء الهوائية من نفس التجويف، مما يجعل المبررات الاقتصادية تعتمد بشكل كبير على عدد الدورات ومتطلبات الدقة.
كيفية تحديد حجم الأسطوانة المناسبة لنظام التشغيل الآلي لديك واختيارها
اختيار الاسطوانة هو عملية حسابية هندسية، وليس بحث في الكتالوج. ويؤدي الخطأ في ذلك إلى فشل مبكر في الختم، أو انبعاج القضيب، أو عدم كفاية القوة - وكل ذلك يظهر كوقت توقف غير مخطط له يتجاوز بكثير تكلفة مكون محدد بشكل صحيح.
حساب القوة مع عامل الأمان
إن نقطة البداية لأي تمرين لتحجيم أسطوانة الهواء أو الأسطوانة الهيدروليكية هي قوة العمل المطلوبة عند نقطة التطبيق. يجب أن تتضمن هذه القيمة:
- وزن الحمولة الساكنة يعمل عكس اتجاه الحركة
- القوة الديناميكية المطلوبة لتسريع الحمل إلى السرعة المستهدفة خلال وقت الضربة المتاح
- قوى الاحتكاك من الأدلة والأختام وأي آليات خارجية
- قوى المعالجة (التثبيت، الضغط، القطع) عند نهاية الشوط
تنطبق الممارسة القياسية أ عامل الأمان من 1.5 إلى 2.0 على منتج قوة ضغط التجويف النظري المحسوب. يمتص هذا الهامش تقلبات ضغط الإمداد (تختلف أنظمة الهواء المضغوط النموذجية بنسبة ±10% عن نقطة الضبط)، وتآكل الختم على مدار عمر الخدمة، وتغيرات الحمل المتأصلة في عمليات الإنتاج.
على سبيل المثال: إذا كان تطبيق التثبيت يتطلب 800 نيوتن في قطعة العمل وكان مصدر الهواء 0.6 ميجا باسكال، فإن الحد الأدنى لقطر التجويف يُحسب بحوالي 42 مم بكفاءة 100%. يؤدي تطبيق عامل أمان قدره 1.6× إلى دفع التجويف المحدد إلى 50 مم أو 63 مم وفقًا للأحجام القياسية المتاحة - مما يضمن توفير الأسطوانة للقوة الكافية حتى عند انخفاض ضغط الإمداد إلى 0.5 ميجا باسكال أثناء ذروة الطلب على النظام.
طول السكتة الدماغية وتحليل قضيب التواء
يؤثر طول الشوط بشكل مباشر على قابلية قضيب المكبس للالتواء تحت حمل الضغط. بالنسبة لأي أسطوانة هواء أو مشغل هوائي يتجاوز شوطه حوالي 10× قطر القضيب، يكون فحص انبعاج عمود أويلر إلزاميًا. يعتمد حمل الإبزيم الحرج على قطر القضيب، وطول الشوط، والمادة (عادةً الفولاذ الكربوني أو الفولاذ المقاوم للصدأ)، وتكوين التركيب - ظروف نهاية ثابتة أو خالية من الثبات أو دبوس، كل منها يعطي أطوال عمود فعالة مختلفة.
قضيب فولاذي بقطر 20 مم مع شوط 600 مم في حالة التركيب الحر الثابت له حمل إبزيم حرج يبلغ تقريبًا 2,850 ن - والتي قد تكون أقل من القوة التي تستطيع الأسطوانة توليدها. في مثل هذه الحالات، يؤدي تحديد قطر أكبر للقضيب (25 مم أو 32 مم) أو التبديل إلى أسطوانة موجهة إلى إضافة دعم جانبي يمنع الانبعاج دون مطالبة المهندس بتقليل ضغط التشغيل.
وقت الدورة ومتطلبات التوسيد
تفرض خلايا الأتمتة عالية السرعة - خاصة تلك التي تعمل بمعدل 60 دورة أو أكثر في الدقيقة - أحمال تأثير كبيرة في نهاية الشوط على مكونات الأسطوانة والصمامات والأدوات. عند هذه السرعات، يمكن لأسطوانة الهواء غير المنضبطة ذات الشوط 100 مم أن تزيد من سرعات المكبس التي تتجاوز 1.5 م/ث مباشرة قبل الوضع النهائي. يجب إدارة الطاقة الحركية التي يمتصها الغطاء النهائي عند كل شوط من خلال وسائد داخلية أو ممتصات صدمات خارجية أو صمامات التحكم في التدفق الموجودة على منفذ العادم.
تشتمل معظم أسطوانات الهواء الصناعية المتخصصة التي يزيد قطرها عن 40 مم على وسائد صمام إبرة قابلة للتعديل في كلا الوضعين النهائيين بشكل قياسي. وتسمح هذه بالتعديل الميداني لمسافة التباطؤ التي تتراوح عادةً بين 5 مم و30 مم. بالنسبة للتطبيقات التي تتطلب سرعة عالية في منتصف الشوط والتباطؤ الدقيق الذي يتم التحكم فيه، توفر ممتصات الصدمات الهيدروليكية الخارجية مع التخميد القابل للتعديل تحكمًا أفضل من الوسائد الهوائية وحدها.
| تتحمل القطر (مم) | القوة النظرية عند 0.6 ميجا باسكال (ن) | التطبيق النموذجي في الأتمتة | الحد الأقصى الموصى به (مم) |
|---|---|---|---|
| 20 | 188 | طرد جزء صغير، مشغل الاستشعار | 200 |
| 32 | 483 | انتقاء ومكان، لقط الضوء | 400 |
| 50 | 1,178 | ضغط التجميع، تشغيل البوابة | 600 |
| 80 | 3,016 | لقط الشغل، نقل الرفع | 800 |
| 125 | 7,363 | لقط تركيبات ثقيلة، تغذية الصحافة | 1200 |
تصميمات أسطوانات متخصصة لبيئات التشغيل الآلي المطلوبة
تتعامل أسطوانات الهواء القياسية في الكتالوج مع غالبية تطبيقات أرضيات المصنع الحميدة. ومع ذلك، فإن جزءًا كبيرًا من الأتمتة الصناعية يعمل في بيئات تدمر المكونات القياسية في غضون أسابيع ما لم يعالج تصميم الأسطوانة هذه الظروف على وجه التحديد.
أسطوانات مقاومة للتآكل للاستخدام في البيئات الكيميائية والغسيل
تعمل عمليات معالجة الأغذية وتعبئة المشروبات وأتمتة تعبئة الأدوية على تشغيل دورات غسيل متكررة باستخدام الماء عالي الضغط والبخار ومواد التنظيف الكاوية. تتآكل أسطوانات الهواء القياسية المصنوعة من الألومنيوم بسرعة في ظل هذه الظروف. يعمل بناء البراميل والقضبان المصنوعة من الفولاذ المقاوم للصدأ (عادةً درجة 304 أو 316L)، جنبًا إلى جنب مع الأختام المتوافقة مع إدارة الغذاء والدواء في EPDM أو PTFE، على تمديد فترات الخدمة من أسابيع إلى سنوات. عادةً ما تكون علاوة التكلفة لأسطوانة الهواء المقاومة للصدأ والقابلة للغسل على وحدة الألومنيوم القياسية 40% إلى 80% - جزء بسيط من تكلفة التوقف عن العمل بسبب فشل أسطوانة واحدة متآكلة أثناء عملية الإنتاج.
تمثل أتمتة المعالجة الكيميائية ظروفًا أكثر قسوة: الأحماض والمذيبات والبيئات عالية الرطوبة مع تكثيف الماء. تشتمل خيارات الأسطوانات هنا على الألومنيوم الصلب المؤكسد مع التجاويف المبطنة بـ PTFE، أو الأجسام المركبة من كبريتيد البوليفينيل (PPS)، أو المتغيرات المغلفة بالكامل بالفلوروبوليمر. يجب التحقق من توافق الختم مقابل التعرض الكيميائي المحدد - أختام NBR التي تعمل بشكل جيد في البيئات النفطية تتحلل بسرعة في المذيبات العطرية، بينما تتفوق أختام EPDM في البخار والماء الساخن ولكنها تنتفخ في السوائل ذات الأساس النفطي.
اسطوانات الحرارة العالية للأفران وخلايا اللحام
تعمل الأتمتة داخل الأفران الصناعية وأنظمة معالجة الطلاء وخلايا اللحام الآلية على إخضاع الأسطوانات لدرجات حرارة ثابتة تتراوح من 120 درجة مئوية إلى أكثر من 200 درجة مئوية. تبدأ أختام Buna-N (NBR) القياسية في التدهور عند حوالي 100 درجة مئوية في ظل ظروف ديناميكية، مما يؤدي إلى التسرب وفقدان قوة التحمل خلال مئات الساعات. تستخدم الأسطوانات المتخصصة ذات درجة الحرارة العالية أختام السيليكون أو الفيتون (FKM) المصنفة على أنها 150 درجة مئوية إلى 200 درجة مئوية الخدمة المستمرة ، إلى جانب مواد التشحيم ذات درجة الحرارة العالية التي لا تتفحم أو تهاجر خارج أخاديد الختم.
تعرض بيئات اللحام أيضًا قضيب مكبس أسطوانة الهواء لتأثيرات التناثر والأشعة فوق البنفسجية الناتجة عن وميض القوس. تقاوم القضبان المطلية بالكروم الصلب أو السيراميك الالتصاق بالرش وتنقر السطح بشكل أفضل بكثير من الفولاذ المصقول القياسي، مما يقلل بشكل مباشر من تآكل الختم الناتج عن تلوث سطح القضيب الذي يدخل منطقة ختم الممسحة.
اسطوانات لتطبيقات الغلاف الجوي المتفجر (ATEX/IECEx).
تعمل أنظمة التشغيل الآلي في معالجة الحبوب، وأكشاك رش الطلاء، والمزج الكيميائي، ومعالجة النفط والغاز في المناطق المصنفة على أنها قابلة للانفجار (المنطقة 1 أو المنطقة 2 تحت ATEX، أو القسم 1/القسم 2 تحت NEC). تعتبر أسطوانات الهواء الهوائية بطبيعتها أكثر أمانًا في هذه المناطق من المحركات الكهربائية لأن الهواء المضغوط لا يحتوي على طاقة اشتعال. ومع ذلك، يجب أن يمنع تصميم الأسطوانة تراكم الشحنات الساكنة على المكونات غير الموصلة ويجب ألا يولد تأثيرًا من المعدن إلى المعدن قادر على إحداث شرارة في نهاية الشوط. تستخدم الأسطوانات الحاصلة على تصنيف ATEX مكونات بوليمر موصلة، ومستلزمات التأريض، ومحطات نهاية ذات وسائد ناعمة لتلبية متطلبات المنطقة دون الاعتماد على حاويات خارجية مقاومة للانفجار.
أسطوانات مصغرة لأتمتة التجميع الدقيق
يتطلب تجميع الإلكترونيات وتصنيع الأجهزة الطبية وإنتاج الساعات أو الأدوات أسطوانات هوائية بأحجام تجويف تتراوح من 4 مم إلى 16 مم، وضربات قصيرة تصل إلى 1 مم، وقابلية تكرار موضعية أقل من 0.05 مم. تواجه الأسطوانات الهوائية المصغرة بهذا المقياس تفاوتات في التصنيع تمثل نسبة أكبر من أبعاد المكونات - يتطلب تفاوت أخدود الختم بمقدار 0.02 مم على أسطوانة تجويف مقاس 6 مم تحكمًا أكثر إحكامًا في التصنيع مقارنة بنفس التسامح في وحدة تجويف مقاس 63 مم. منصات الأسطوانات المصغرة الرائدة تحقق عمر دورة يتجاوز 30 مليون ضربة عند الضغط المقدر الكامل من خلال تشطيبات التجويف المتداخلة، والأختام المركبة PTFE منخفضة الاحتكاك، والقضبان المقاومة للصدأ المطحونة بدقة.
تكامل الأسطوانات الصناعية مع أنظمة التحكم الآلي
لا تنتج الأسطوانة أي قيمة حتى يتم دمجها في بنية التحكم في نظام التشغيل الآلي. الواجهة بين ميكانيكا الأسطوانات ومنطق PLC هي حيث يكون أداء العديد من الأسطوانات المحددة جيدًا ظاهريًا ضعيفًا في الممارسة العملية.
استشعار الموقف وردود الفعل
تشتمل تصميمات أسطوانات الهواء الحديثة على قضبان استشعار مدمجة - فتحات T أو فتحات C يتم تشكيلها في البرميل - والتي تقبل مفاتيح القصب المغناطيسي، أو أجهزة استشعار تأثير هول ذات الحالة الصلبة، أو أجهزة استشعار الموضع الخطي التناظرية المغناطيسية. توفر مفاتيح Reed مخرجًا بسيطًا مفتوحًا/مغلقًا في مواضع نهائية محددة وتكلف أقل من 10 دولارات لكل مستشعر. توفر مستشعرات تأثير Hall عمرًا أطول للتبديل (أكثر من 100 مليون عملية مقابل حوالي 10 ملايين لمفاتيح القصب)، ومقاومة أفضل للاهتزاز، وأوقات استجابة أسرع في نطاق 0.5 مللي ثانية.
بالنسبة للتطبيقات التي تتطلب بيانات موضع مستمرة بدلاً من إشارات نهاية الشوط الثنائية - مثل التثبيت المتناسب أو مكابس التجميع متغيرة الشوط - توفر أجهزة الاستشعار التناظرية المغناطيسية المدمجة في أسطوانة الأسطوانة الموضع الخطي المطلق بدقة تصل إلى 0.1 مم على السكتة الدماغية الكاملة. يؤدي ذلك إلى التخلص من أجهزة التشفير الخطية الخارجية، وتقليل تعقيد الأسلاك، ويسمح لـ PLC بمراقبة سرعة القضيب في الوقت الفعلي كأداة تشخيصية.
اختيار الصمام وزمن الاستجابة
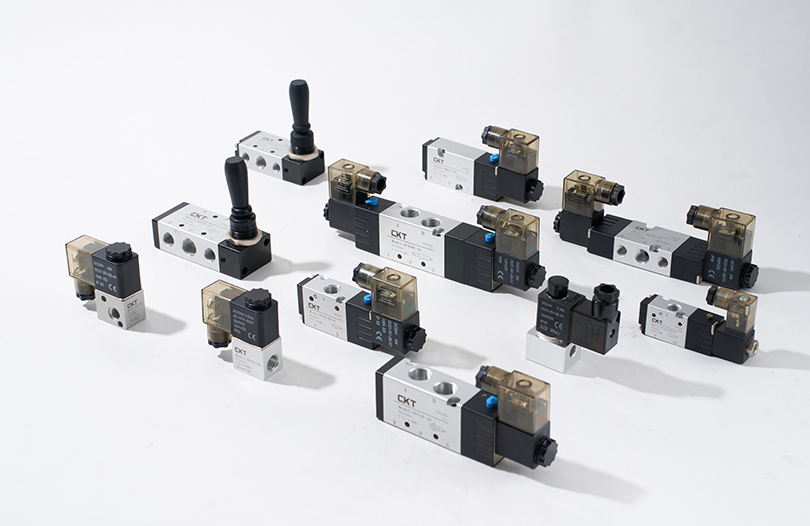
يحدد الصمام اللولبي الذي يقود كل أسطوانة هواء مدى سرعة استجابة الأسطوانة لأوامر PLC. يتراوح وقت استجابة الصمام - الفاصل الزمني بين تنشيط الملف وفتح المنفذ بالكامل - من أقل من 5 مللي ثانية للصمامات القفازية عالية السرعة ذات التأثير المباشر إلى 30-60 مللي ثانية للصمامات التخزينية القياسية عند 24 فولت تيار مستمر. في تطبيق 60 دورة في الدقيقة مع إجمالي وقت دورة يبلغ 200 مللي ثانية، يضيف صمام 50 مللي ثانية 25% إلى وقت تشغيل الهواء وقد يجعل هدف وقت الدورة مستحيل التحقيق.
يجب أن يتطابق معدل تدفق الصمام (قيمة السيرة الذاتية) أيضًا مع حجم الأسطوانة ووقت الشوط المطلوب. تخلق الصمامات ذات الحجم المنخفض فرقًا في الضغط عبر الصمام أثناء الأشواط عالية السرعة، مما يقلل بشكل فعال من ضغط التشغيل الذي يراه مكبس أسطوانة الهواء في منتصف الشوط حتى عندما يكون ضغط الإمداد كافيًا عند مدخل الصمام. القاعدة الأساسية هي اختيار قيمة Cv للصمام والتي تحد من انخفاض الضغط عبر الصمام إلى أقل من 10% من ضغط العرض عند الحد الأقصى للطلب التدفق.
تكامل Fieldbus وIO-Link
تتطلب بنيات التشغيل الآلي للصناعة 4.0 بشكل متزايد تشخيصات على مستوى الأسطوانة يمكن الوصول إليها من خلال أنظمة SCADA أو MES الخاصة بالمصنع. تسمح مجموعات الصمامات المتشعبة التي تم تمكين IO-Link بنقل بيانات مستشعر موضع كل أسطوانة وعدد الأشواط وضغط الوسادة وانحراف وقت الدورة إلى PLC عبر إيثرنت صناعي قياسي (PROFINET وEtherNet/IP وEtherCAT) دون إضافة أسلاك إدخال/إخراج منفصلة. يمكن للعقدة الرئيسية IO-Link أن تخدم ما يصل إلى ثماني محطات اسطوانة عبر كابل واحد، مما يقلل بشكل كبير من تعقيد أسلاك اللوحة في خلايا الأتمتة الكثيفة التي تحتوي على 20 أسطوانة أو أكثر.
يتيح هذا الاتصال الصيانة التنبؤية: إذا بدأت أسطوانة هواء معينة تستغرق وقتًا أطول بنسبة 15% لإكمال شوطها - وهو نمط يمكن اكتشافه من خلال مقارنة حواف المستشعر ذات الطابع الزمني - فيمكن للنظام وضع علامة على الأسطوانة للفحص قبل أن تتسبب في حدوث خطأ في الإنتاج. أظهرت الدراسات التي أجريت من أتمتة ورش هياكل السيارات أن برامج الصيانة التنبؤية التي تستخدم التشخيص على مستوى الأسطوانة تقلل من وقت التوقف الهوائي غير المخطط له عن طريق 35% إلى 55% مقارنة بجداول الاستبدال ذات الفترات الثابتة.
الصناعات الرئيسية تقود الطلب على الأسطوانات الصناعية المتخصصة
إن فهم الصناعات التي تستهلك أكبر حجم من الأسطوانات المتخصصة يساعد في توضيح أولويات التصميم التي يجب على الشركات المصنعة ومتكاملي الأنظمة معالجتها.
تصنيع السيارات
تحتوي ورشة هياكل السيارات الواحدة على ما بين 800 إلى 2500 أسطوانة هوائية وهيدروليكية فردية عبر محطات اللحام والمناولة والتجميع. تصل معدلات الدورة عادة إلى 240 إلى 480 ضربة في الساعة لكل محطة، مما يعني تراكم أسطوانة هواء واحدة على خط عالي الحجم أكثر من 4 ملايين سكتة دماغية سنوياً . تؤكد مواصفات الأسطوانة هنا على عمر الختم ومتانة الوسادة وسهولة الاستبدال المضمن دون إزالة هيكل التثبيت.
أتمتة التعبئة والتغليف والخدمات اللوجستية
تعمل أنظمة تركيب العلبة وختم الكرتون والفرز عالية السرعة بسرعات تتطلب أوقات شوط للأسطوانة أقل من 100 مللي ثانية. يتم استخدام أسطوانات الهواء الخالية من القضبان المزودة بوصلات توصيل مغناطيسية أو وصلات شريطية ميكانيكية بشكل متكرر في عمليات النقل الأفقي لمسافات طويلة (500 مم إلى 2000 مم) حيث يكون القضيب التقليدي ناتئًا بشكل غير مقبول. تعمل أتمتة التغليف أيضًا على ثلاث نوبات يوميًا، 350 يومًا سنويًا، مما يجعل متوسط الوقت بين الفشل (MTBF) معيارًا أساسيًا للمواصفات وليس مصدر قلق ثانوي.
تجميع أشباه الموصلات والإلكترونيات
تستخدم روبوتات معالجة الرقاقات، وآلات ربط القوالب، ومعدات تجميع ثنائي الفينيل متعدد الكلور أسطوانات هواء مصغرة ومشغلات قضبان كهربائية تتطلب معايير نظافة دون الميكرون. يجب ألا تولد الأسطوانات الموجودة في هذه البيئات جزيئات، ويجب أن تقاوم إطلاق الغازات التي قد تلوث الركائز الحساسة، ويجب أن تحافظ على الدقة الموضعية على مدى مليارات الدورات. يدفع السوق العالمي لمعدات أشباه الموصلات، الذي تقدر قيمته بأكثر من 100 مليار دولار سنويًا، التطوير المستمر لتكنولوجيا التشغيل الهوائي فائقة الدقة وعالية الدقة.
تجهيز الأغذية والمشروبات
يجب أن تعمل خطوط التعبئة وآلات التقسيم وخلايا التغليف في مصانع الأغذية بأمان مع الأسطح الملامسة للمنتج. تتطلب أسطوانات الهواء في هذه التطبيقات مواد تشحيم معتمدة من وزارة الزراعة الأمريكية (زيوت آمنة للطعام من فئة H1)، ومواد مانعة للتسرب متوافقة مع إدارة الغذاء والدواء الأمريكية، وأسطح خارجية ناعمة بدون شقوق تؤوي البكتيريا. تتحمل أنواع الفولاذ المقاوم للصدأ المصممة وفقًا لمعايير حماية الدخول IP69K التنظيف بالبخار عالي الضغط عند درجة حرارة 80 درجة مئوية دون تدهور الختم أو دخول الماء إلى تجويف الأسطوانة.
أفضل ممارسات الصيانة لزيادة عمر خدمة الأسطوانة إلى أقصى حد
حتى الأسطوانات الصناعية المتخصصة عالية الجودة تتحلل قبل الأوان عند إهمال أساسيات الصيانة. تعمل الممارسات التالية، المطبقة باستمرار، على تمديد فترات الخدمة المتوسطة إلى دورة الحياة المقدرة من قبل الشركة المصنعة بدلاً من جزء صغير منها.
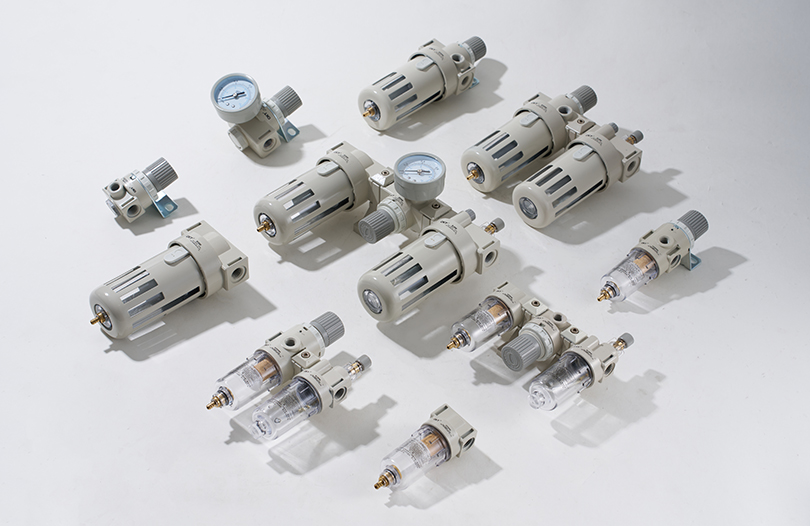
- حافظ على جودة الهواء المضغوط وفقًا للمعيار ISO 8573-1 Class 3 أو أفضل لتطبيقات اسطوانة الهواء الصناعية العامة. الهواء الملوث الذي يحمل الماء وزيت الضاغط والجسيمات هو السبب الرئيسي لتدهور الختم وتسجيل التجويف. إن مجموعة جهاز التشحيم المنظم للمرشح (FRL) في نقطة الاستخدام مع التصريف التلقائي للمكثفات غير قابلة للتفاوض.
- قم بالتشحيم بشكل صحيح – أو لا تقم بالتشحيم على الإطلاق. تم تصميم العديد من أسطوانات الهواء الحديثة ذات الأختام المركبة PTFE لتعمل بدون تزييت خارجي (خالية من الزيت). يمكن أن يؤدي إدخال الزيت إلى أسطوانة خالية من الزيت إلى تضخم أختام PTFE، مما يتسبب في فشل مبكر. تأكد دائمًا من متطلبات التشحيم وفقًا للمواصفات المحددة لختم الأسطوانة قبل التشغيل.
- فحص حالة سطح القضيب على فترات زمنية محددة. يؤدي الحفر أو التسجيل أو تلف الطلاء على قضيب المكبس إلى تسريع تآكل مانع تسرب الماسحة ويسمح للتلوث بالدخول إلى التجويف. يجب استبدال القضبان التي تظهر عليها عيوب سطحية تغطي أكثر من 5% من مساحة التلامس ضمن طول شوط ممسحة واحدة بدلاً من صقلها.
- تحقق من تعديل الوسادة بعد أي استبدال للأسطوانة أو تغيير التركيب. إن الوسادة التي تم ضبطها بشكل سيئ والتي تسمح للمكبس بالتأثير على الغطاء النهائي بأقصى سرعة تولد قوى ذروة عدة أضعاف قوة التشغيل، مما يؤدي إلى إتلاف الأسطوانة والأدوات المتصلة وهيكل الماكينة في وقت واحد.
- تتبع عدد ضربات الفرشاة حيثما أمكن ذلك عبر عدادات دورة PLC ومقارنتها بمواصفات عمر الختم حسب تصنيف الشركة المصنعة. يتكلف الاستبدال الاستباقي لمجموعة الختم بنسبة 80% من عمر الدورة المقدرة ما يقرب من 30 إلى 150 دولارًا أمريكيًا للأجزاء وساعة عمل واحدة - مقابل 500 إلى 5000 دولار أمريكي في فترات التوقف غير المخطط لها عندما تفشل الأسطوانة في الإنتاج.
- تخلص من الأحمال الجانبية الجانبية على الأسطوانات من النوع القضيبي. حتى أن المحاذاة الخاطئة بمقدار 5 درجات بين محور الأسطوانة واتجاه حركة الحمولة تؤدي إلى تحميل جانبي مستمر على جلبة القضيب والختم، مما يقلل من عمر الخدمة بنسبة 40% إلى 70% في دراسات الحالة الموثقة. تعوض أدوات التوصيل القضيبية العائمة أو حوامل المحاذاة الذاتية عن المحاذاة البسيطة للتركيبات دون الحاجة إلى إعادة ضبط دقيقة لتركيب الأسطوانة بالكامل.
مقارنة الأسطوانات الهوائية والهيدروليكية والكهربائية لاتخاذ قرارات الأتمتة
لا توجد تقنية مشغل واحدة تفوز في جميع سيناريوهات التشغيل الآلي. يجب اتخاذ القرار بين أسطوانة الهواء الهوائية، أو الأسطوانة الهيدروليكية، أو مشغل القضيب الكهربائي وفقًا للأداء المحدد والتكلفة والمتطلبات التشغيلية لكل محور تطبيق.
| المعيار | اسطوانة الهواء الهوائية | اسطوانة هيدروليكية | مشغل قضيب كهربائي |
|---|---|---|---|
| نطاق القوة (قياسي) | ما يصل إلى ~ 30 كيلو نيوتن | ما يصل إلى 500 كيلو نيوتن | ما يصل إلى ~ 50 كيلو نيوتن |
| دقة الموقف | ±0.5–2 مم (توقف النهاية) | ±0.1–1 مم (صمام مؤازر) | ±0.01–0.05 ملم |
| التكلفة الأولية (نسبية) | منخفض | متوسطة - عالية | عالية |
| كفاءة الطاقة | منخفض (25–35% overall) | متوسطة (60-75%) | عالية (85–95%) |
| الحد الأقصى لمعدل الدورة | عالية جدًا (إمكانية 300 تكلفة لكل ألف ظهور) | متوسط (محدود بتدفق الزيت) | عالية (servo-dependent) |
| النظافة | عالية (dry air options) | منخفض (oil leak risk) | عالية جدا |
| ملاءمة المنطقة الخطرة | ممتاز (متغيرات ATEX) | جيد (سائل غير مثير) | يتطلب محركًا مصنفًا سابقًا |
توضح البيانات أعلاه نمطًا ثابتًا: تفوز أسطوانة الهواء من حيث التكلفة والسرعة وملاءمة البيئة النظيفة لغالبية مهام الأتمتة التي لا تتطلب قوة شديدة أو دقة تتجاوز ±0.5 مم. تظل الأسطوانات الهيدروليكية هي الخيار العملي الوحيد لتطبيقات الحركة البطيئة عالية القوة. تبرر المحركات الكهربائية علاوة التكلفة بشكل أساسي في التطبيقات التي يؤدي فيها تحديد المواقع المتوسطة القابلة للبرمجة، أو تحديد القوة، أو تسجيل استهلاك الطاقة إلى إنشاء قيمة إنتاج قابلة للقياس.
الاتجاهات التي تشكل مستقبل الأسطوانات الصناعية في الأتمتة
لقد تطورت الأسطوانة كفئة مكونة بشكل ملحوظ على مدار العقد الماضي وتستمر في التطور استجابة لمتطلبات نظام التشغيل الآلي التي كانت مواصفات متخصصة قبل خمس سنوات ولكنها أصبحت الآن معايير الشراء الرئيسية.
استعادة الطاقة في الأنظمة الهوائية
الهواء المضغوط مكلف: توليد 1 نيوتن متر مكعب من الهواء عند 0.7 ميجا باسكال يكلف عادةً 0.02 إلى 0.04 دولار اعتمادًا على كفاءة الضاغط ومعدلات الكهرباء المحلية. يمكن لمصنع تصنيع يحتوي على 500 أسطوانة هواء تدور بمعدلات متوسطة أن ينفق ما بين 50000 إلى 200000 دولار سنويًا على الهواء المضغوط وحده. يتم تحديد دوائر تعزيز الضغط، وأنظمة استعادة الهواء ذات الحلقة المغلقة، وتصميمات الأسطوانات الموفرة للطاقة مع انخفاض الحجم الميت بشكل متزايد في مشاريع الأتمتة الجديدة مع تشديد تفويضات الاستدامة. تستعيد بعض محركات الأقراص الهوائية المتقدمة الآن هواء العادم من شوط العودة للضغط جزئيًا على الشوط المتقدم، مما يقلل من صافي استهلاك الهواء بنسبة تصل إلى 30% .
التصنيع الإضافي لهندسة الأسطوانات المخصصة
لقد فتح تصنيع الإضافات المعدنية (دمج طبقة مسحوق الليزر، وترسيب الطاقة الموجه) الباب أمام تصميمات أسطوانات الهواء والمشغلات ذات الأشكال الهندسية الداخلية التي يستحيل تحقيقها من خلال الآلات التقليدية. إن المتشعبات المدمجة داخل جسم الأسطوانة، وقنوات التبريد المتوافقة لتطبيقات درجات الحرارة العالية، والأقسام الهيكلية المحسنة للطوبولوجيا والتي تقلل الوزن بنسبة 20-40% دون تقليل القوة، تنتقل من مرحلة النموذج الأولي إلى الإنتاج المتسلسل لتطبيقات الأتمتة المتخصصة. تنخفض المهل الزمنية لأجسام الأسطوانات المخصصة بالكامل من 12 إلى 16 أسبوعًا (التصنيع التقليدي المخصص) إلى 3 إلى 5 أسابيع للمتغيرات المصنعة المضافة.
الروبوتات الناعمة والمحركات الهوائية المتوافقة
بالنسبة لمهام التشغيل الآلي التي تتضمن قطع عمل حساسة أو غير منتظمة أو متغيرة الهندسة - التعامل مع المنتجات الطازجة، ومعالجة المنسوجات، وتجميع الإلكترونيات الهشة - يتم استكمال أسطوانات الهواء الصلبة التقليدية بمشغلات هوائية ناعمة مصنوعة من مواد مطاطية. تنتج هذه المحركات من النوع الخوار أو المعززة بالألياف حركات إمساك أو ثني عند ضغط منخفض (أقل من 0.1 ميجا باسكال) مع توافق متأصل يمنع تلف قطعة العمل. إنها تمثل حدودًا جديدة في التشغيل بالهواء المضغوط لم تتناولها كتالوجات الأسطوانات القياسية بشكل كامل بعد، ولكنها تظهر بشكل متزايد في وثائق المتطلبات لأنظمة التشغيل الآلي من الجيل التالي.
مراقبة الحالة المدمجة على مستوى الأسطوانة
يؤدي التقارب بين تكنولوجيا مستشعرات MEMS، وبروتوكولات اتصالات IO-Link، والحوسبة المتطورة إلى إنتاج مجموعات من أسطوانات الهواء مع محولات ضغط مدمجة، وأجهزة استشعار لدرجة الحرارة، وأجهزة مراقبة الاهتزاز التي تقدم بيانات صحية في الوقت الفعلي إلى أنظمة التحكم في المصنع. بدلاً من الاعتماد على مستشعرات موضع نهاية الشوط وحدها، تقوم هذه الأسطوانات الذكية بمراقبة ملفات ضغط التجويف الداخلي، والكشف عن سلوك الوسادة الشاذ، وتجميع بيانات عدد الدورات في الذاكرة غير المتطايرة التي تستمر خلال دورة الطاقة. تقوم الأسطوانة بتوثيق تاريخ الخدمة الخاص بها بشكل فعال - وهي القدرة التي تعتبرها فرق الصيانة في المنشآت ذات وقت التشغيل العالي الآن معيارًا للاختيار بدلاً من الخيار المتميز.