

نادرًا ما تواجه خلية التجميع عالية السرعة التي تعمل بشكل جيد لمدة أسبوع وتبدأ في فقدان وقت الدورة في الأسبوع التالي عطلًا في الأسطوانة. في أغلب الأحيان، تكون المشكلة مخفية في منظم مرشح صغير الحجم، أو تركيب تسرب، أو صمام ملف لولبي لم يتم تقييمه مطلقًا لدورة العمل. يعتمد أداء معدات التشغيل الآلي للهواء المضغوط على عمل كل مكون في مسار الهواء معًا، بدءًا من مخرج الضاغط وحتى المستجيب النهائي. إذا كانت مواصفات أي عنصر واحد خاطئة، فإن التكلفة ليست فورية؛ ويظهر على مدى أشهر في صورة دورات أبطأ، واستهلاك أعلى للهواء، وفترات توقف غير متوقعة. إن اختيار المكونات الهوائية بطريقة منهجية، بدلاً من استبدال الأجزاء واحدة تلو الأخرى، هو أسرع طريقة لجعل الخط أكثر موثوقية.
يعتمد هذا الدليل على رؤى من 23 عامًا من تصنيع المكونات الهوائية في سي كيه تي هوائي ، حيث يوفر أكثر من 20.000 قطعة نصف جاهزة و90 بالمائة من المعالجة الداخلية تعرضًا مباشرًا للسلوك الواقعي للصمامات والأسطوانات ومولدات الفراغ ووحدات تحضير الهواء. نجيب على ثلاثة أسئلة: ما الذي يجعل النظام الهوائي موثوقًا به، وما هي المكونات الأكثر أهمية لكل تطبيق، وكيف يمكن لفرق المشتريات تجنب الأخطاء التي تؤدي إلى الصيانة المبكرة.
معدات الأتمتة الهوائية: عرض الأنظمة
يسافر الهواء المضغوط مسافة طويلة قبل أن يعمل. يترك الضاغط، ويبرد في المبرد اللاحق، ويتم ترشيحه، ويمر عبر منظم الضغط، ويستقبل التشحيم، ويصل إلى صمام التحكم الاتجاهي، وينتقل عبر الأنابيب، وعندها فقط يدخل إلى المشغل. يتم تحديد غلاف الأداء للخط بأكمله بواسطة الحلقة الأضعف في تلك السلسلة. يمكن للأسطوانة ذات التجويف 50 مم الدفع بقوة كافية، ولكن إذا لم يتم ضبط حجم منظم الضغط بشكل صحيح، فإن انخفاض الضغط تحت الحمل سيجعل الشوط بطيئًا. لا يكون صمام الملف اللولبي الفعال ذا أهمية إذا كان الفلتر مسدودًا، لأن الصمام لن يحصل على حجم هواء كافٍ.
| الوحدة النمطية | المكونات النموذجية | تأثير الأداء |
|---|---|---|
| تحضير الهواء | مرشح، منظم، التشحيم | يمنع التلوث، ويحافظ على ضغط مستقر، ويتحكم في التشحيم |
| التحكم الاتجاهي | صمامات الملف اللولبي، صمامات الهواء، الصمامات اليدوية | يحدد سرعة الاستجابة وموثوقية الدورة |
| يشتغل | الأسطوانات، القابضون، المحركات الدوارة | يحول الضغط إلى حركة ميكانيكية وقوة |
| التعامل مع الفراغ | مولدات الفراغ، أكواب الشفط، مرشحات الفراغ | تمكن من التقاط الأجزاء ووضعها بشكل غير مدمر |
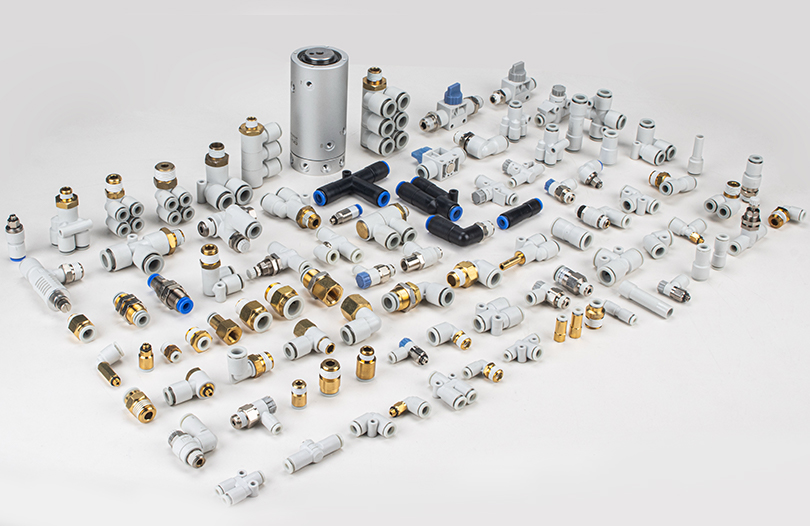
| الملحقات | التجهيزات، كواتم الصوت، الأنابيب، المخازن المؤقتة | يؤثر على معدل التسرب والضوضاء وتآكل المكونات |
يساعد عرض الأنظمة بطريقة عملية واحدة: عندما يظهر خطأ، يكون السبب غالبًا على بعد وحدة واحدة من العرض. إذا ضعفت قوة الإمساك بخط التفريغ، فقد تكون المشكلة في مولد التفريغ، أو في مرشح التفريغ المسدود، أو في كوب الشفط البالي. يعد استبدال الكوب فقط دون التحقق من الضغط المنبع هو المصدر الأكثر شيوعًا لتكرار الأعطال على الخطوط الآلية.
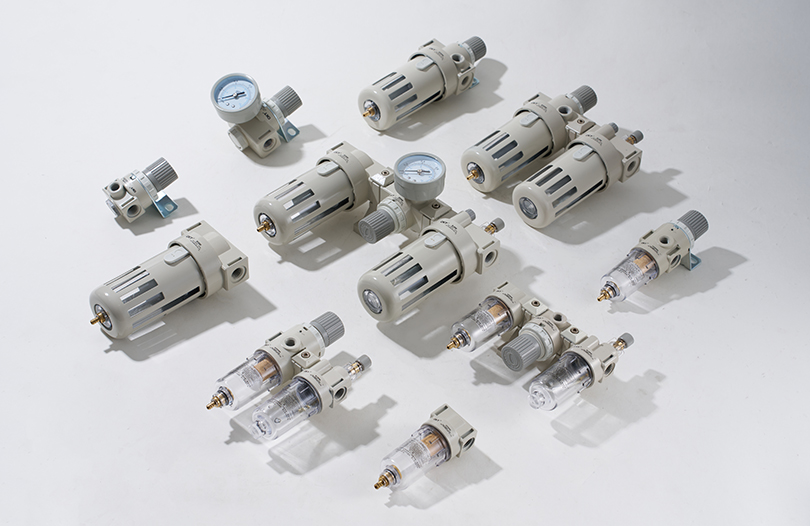
تحضير الهواء: F.R.L. الوحدات كخط الدفاع الأول
وفقًا للمعيار ISO 8573-1، المعيار الدولي لجودة الهواء المضغوط، يتم تصنيف الهواء المضغوط حسب تركيز الجسيمات الصلبة، ومحتوى الماء، ومحتوى الزيت. تقوم معظم أنظمة الهواء المضغوط الصناعية العشوائية بتوصيل الهواء بأحجام جزيئات يمكن أن تؤدي إلى إتلاف الأختام بمرور الوقت. يؤدي دخول الهواء غير المجفف إلى الأسطوانة أو الصمام اللولبي إلى حدوث تكثيف داخل التجاويف المعدنية، مما يؤدي إلى الصدأ والتصاق البكرات في البيئات المجمدة أو إعدادات المصنع القياسية. تضيف أدوات التشحيم رذاذًا زيتيًا لتقليل الاحتكاك، لكن مادة التشحيم الصحيحة ومعدل التدفق مهمان.
F. R. L. مختار جيدًا. تعمل الوحدة كخط الدفاع الأول. يعمل الفلتر على حماية المكونات النهائية من الغبار والصدأ والتكثيف. يحافظ المنظم على مستوى الضغط الذي تم تصميم المشغل لأداءه. يضمن جهاز التشحيم أن الأجزاء المتحركة داخل الصمامات والأسطوانات تتلقى رذاذ زيت يمكن التحكم فيه. تساهم كل وظيفة من هذه الوظائف في تحقيق نتيجة بسيطة: الأداء المتسق على مدى ملايين الدورات.
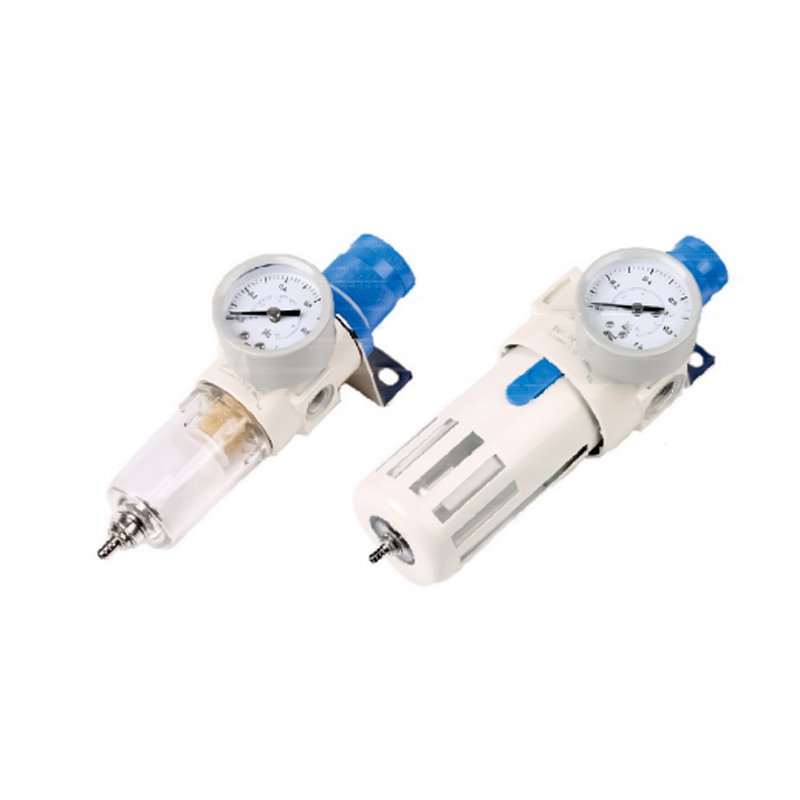 مرشح تنظيم الضغط من سلسلة AFR/BFR لمرشحات F.R.L الموثوقة التحديد يتميز منظم الفلتر المدمج هذا بفقدان صغير للضغط وفصل عالي للمياه، مع آلية قفل ذاتي للحفاظ على الضغط المحدد. يدعم نطاق التعديل الواسع الخاص به مطابقة متطلبات التدفق والضغط. عرض المنتج →
نقاط الاختيار لـ F.R.L. غالبا ما يساء فهم الوحدات. معدل التدفق هو المعلمة الأولى للتحقق. يتسبب منظم المرشح الصغير جدًا في انخفاض الضغط بشكل مفرط عندما يكون النظام عند الطلب الكامل. الدليل القياسي هو حجم F.R.L. ما لا يقل عن 20 بالمائة أعلى من مجموع متطلبات التدفق لجميع المحركات النهائية التي تعمل في وقت واحد. يجب أن يتطابق نطاق تنظيم الضغط أيضًا مع ضغط تشغيل الماكينة. بالنسبة لخط يعمل بسرعة 0.5 ميجا باسكال، يجب أن يكون لدى المنظم نطاق ضبط أوسع من القيمة المطلوبة بحيث لا تقع نقطة الضبط في أقصى نهاية مدتها.
- حجم مسام المرشح: 40 ميكرومتر شائع للأغراض العامة؛ يتم استخدام 5 ميكرومتر للآلات الدقيقة أو عالية الدورة.
- حساسية المنظم: تحافظ النماذج الأفضل على ضغط مستقر في ظل تغيرات التدفق الديناميكي.
- أداة التشحيم: يجب أن يكون معدل التنقيط قابلاً للتعديل حسب حجم الأسطوانة وتكرار الدورة.
من الأخطاء الشائعة وضع F.R.L. بعيدة جدًا عن مشعب التوزيع. تزيد المسافات الطويلة بين المنظم والصمام الاتجاهي من تأخر الضغط وتتسبب في عدم تناسق سرعات الأسطوانة. كلما اقترب F.R.L. إلى منطقة العمل، كلما تم التحكم في الضغط بدقة أكبر.
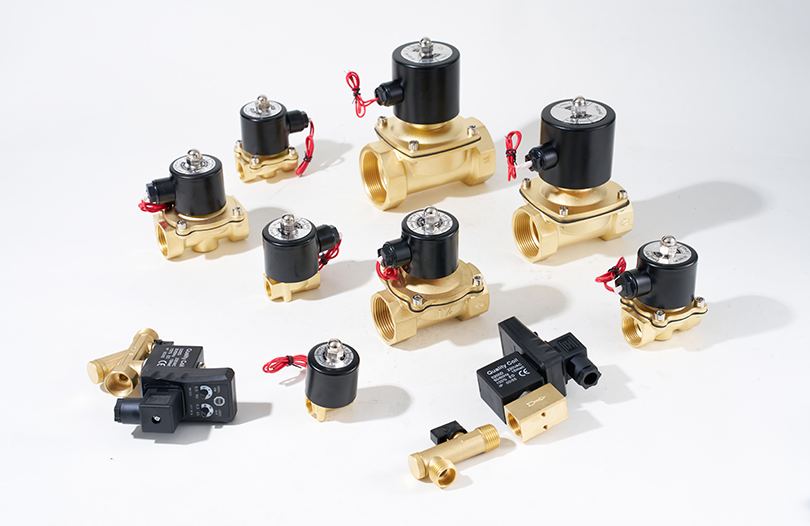
التحكم الاتجاهي: صمامات الملف اللولبي ومعايير الاختيار
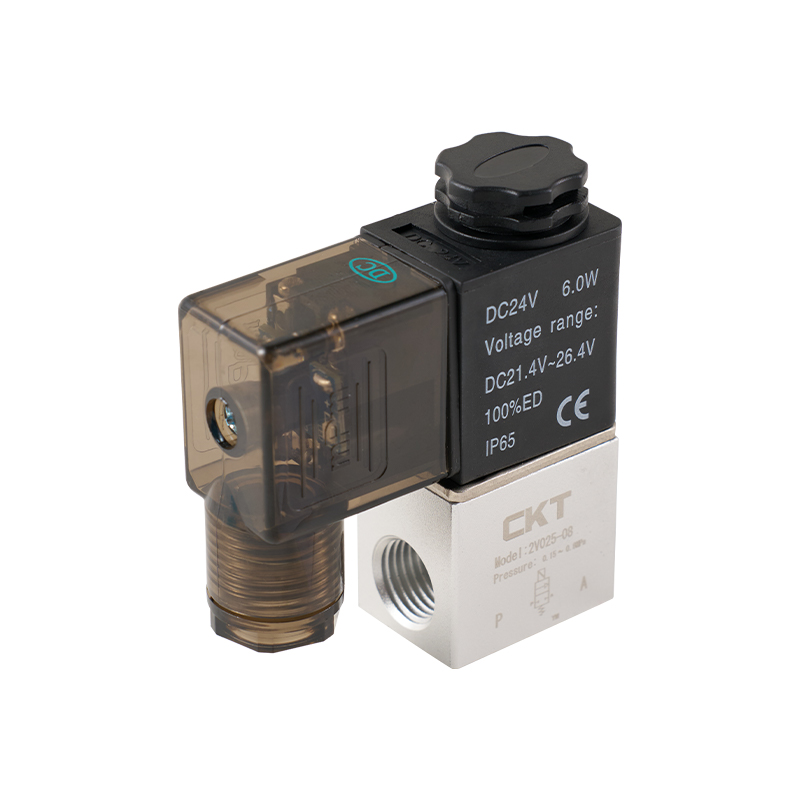
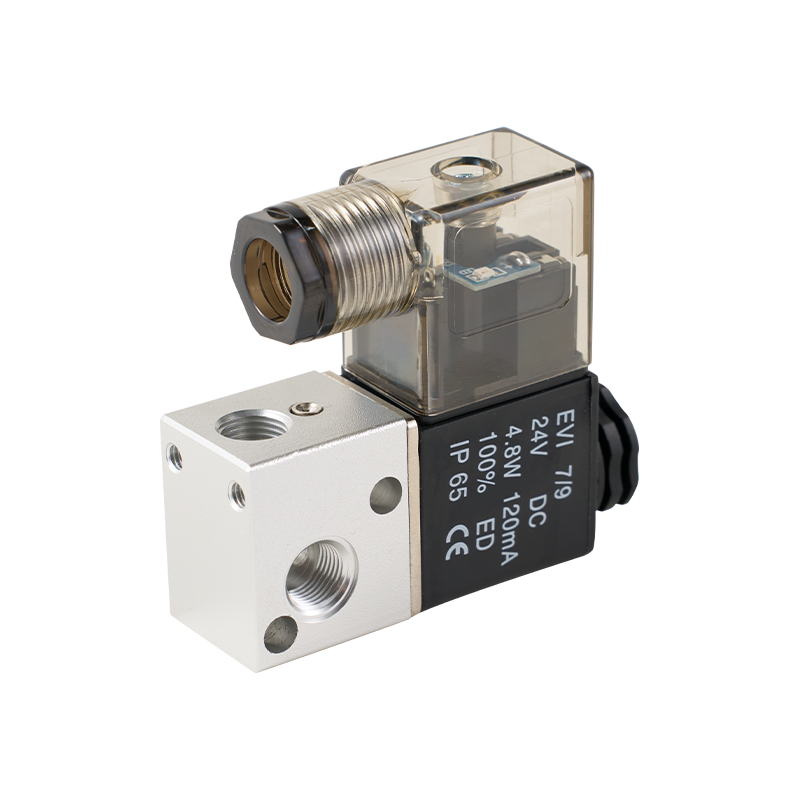
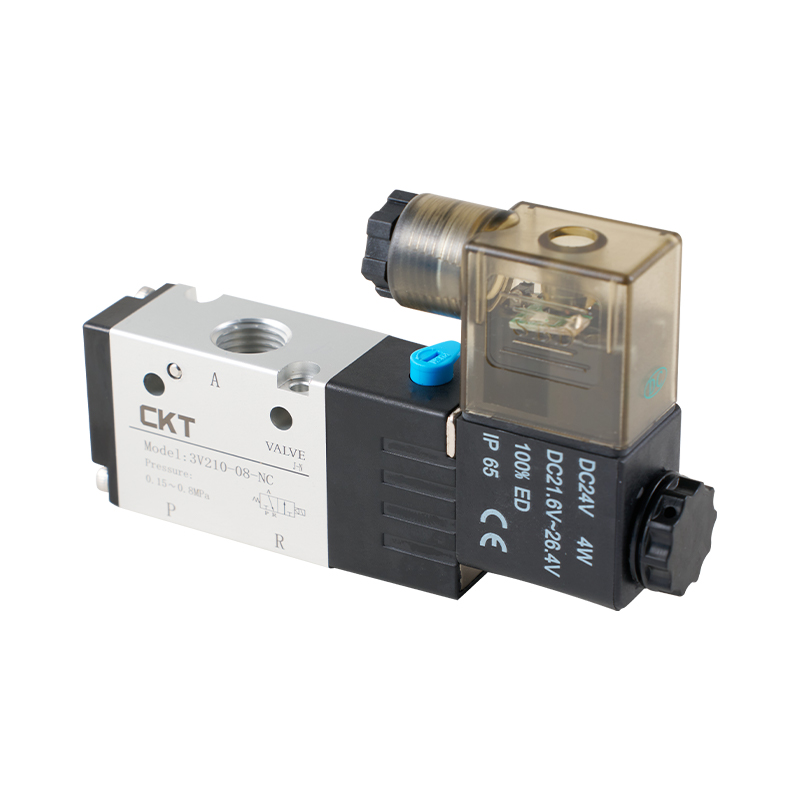
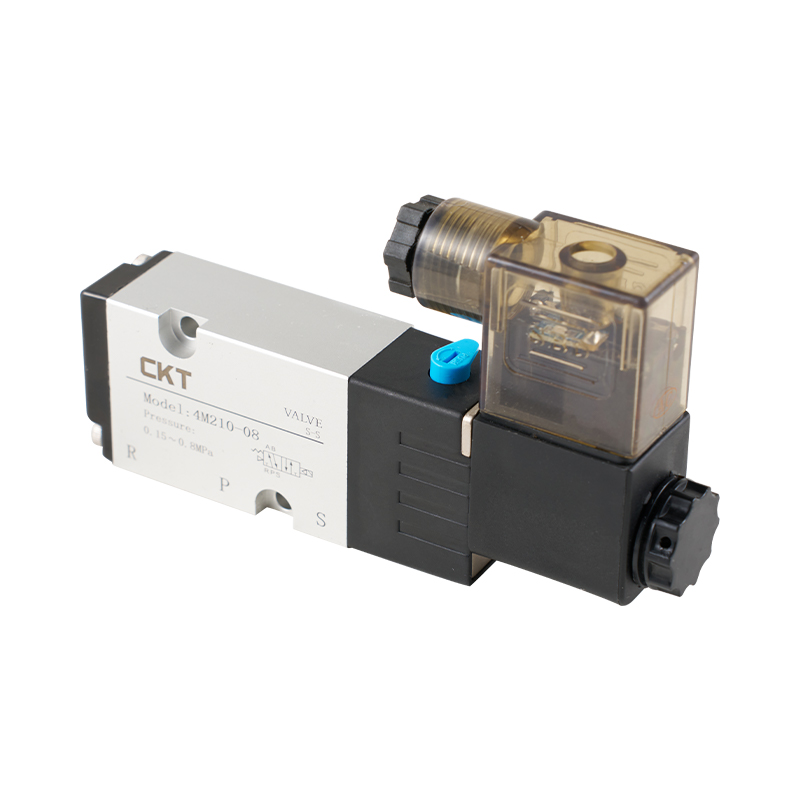
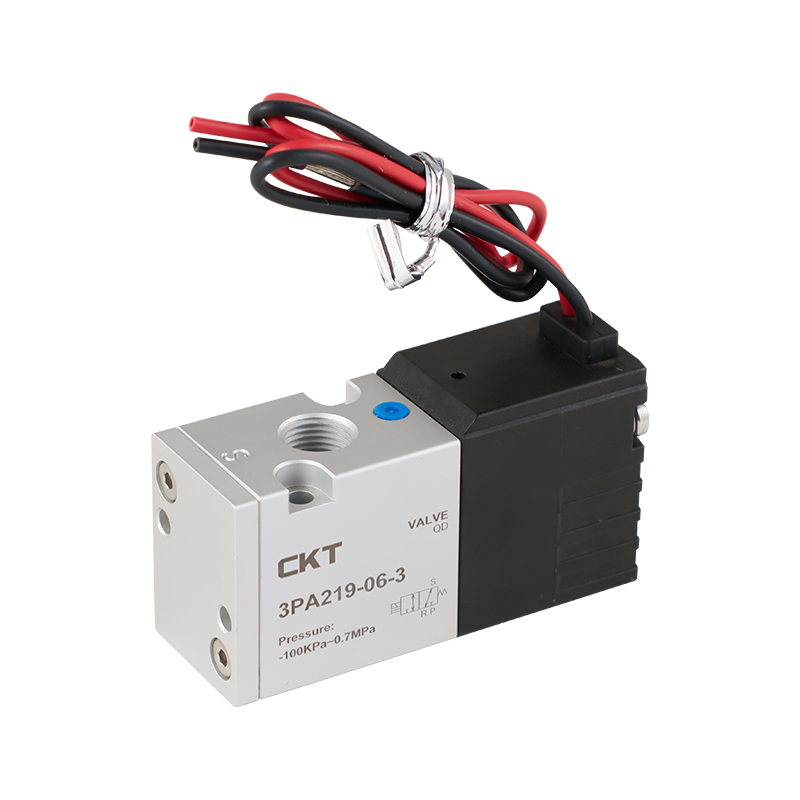
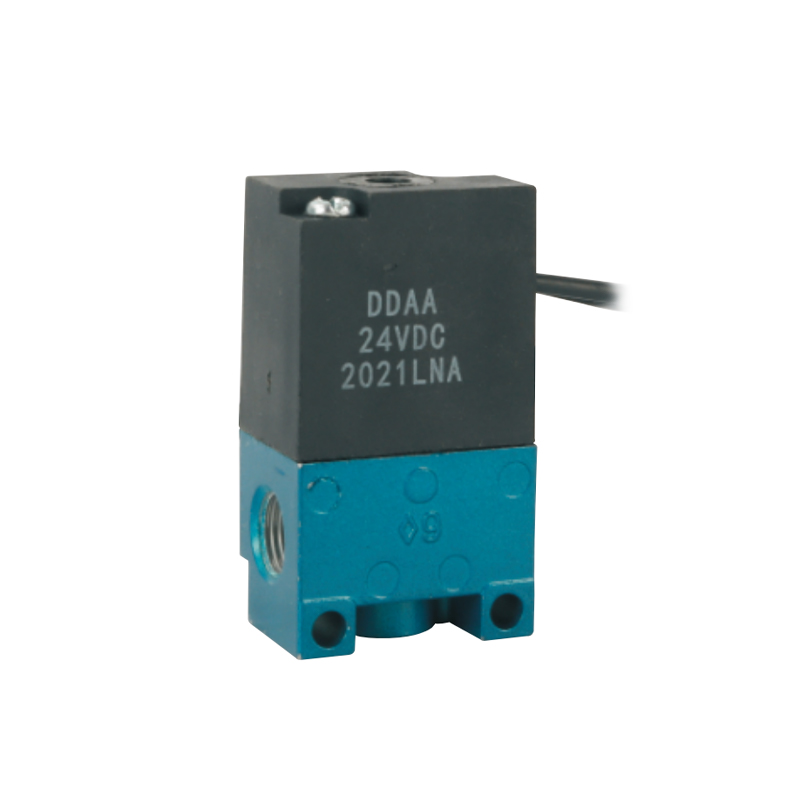
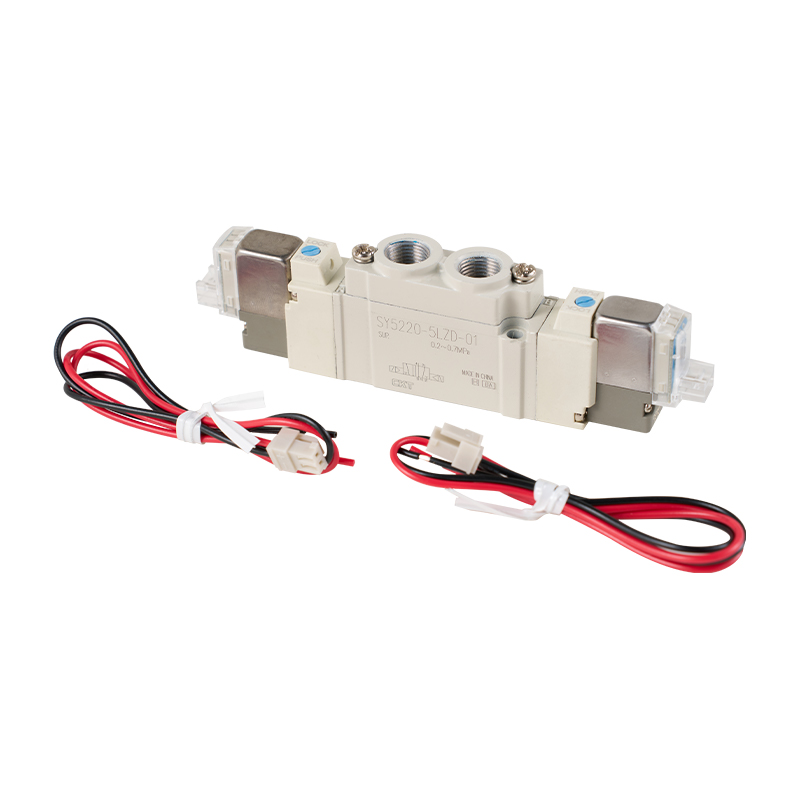
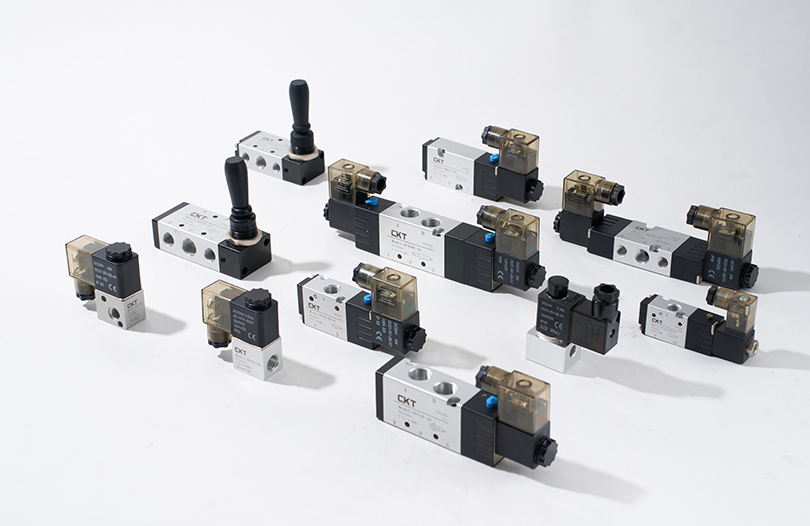
تحدد صمامات التحكم الاتجاهية مدى سرعة استجابة الأسطوانة ومدة ثباتها في موضعها. البناءان الأساسيان هما العمل المباشر والتشغيل التجريبي. تقوم الصمامات ذات الفعل المباشر بتحريك البكرة أو المكبس باستخدام ملف لولبي وعادة ما يكون لها وقت استجابة أقل لتطبيقات التدفق الصغير. تستخدم الصمامات التي يتم تشغيلها بشكل تجريبي إشارة تجريبية لتحريك البكرة الرئيسية، مما يسمح بمعدلات تدفق أعلى دون استهلاك مفرط للطاقة في الملف.
وأهم المواصفات هي عامل السيرة الذاتية (معامل التدفق). تعني السيرة الذاتية الأعلى أن الصمام يمكنه تمرير المزيد من الهواء عند انخفاض ضغط معين. إذا كانت الأسطوانة تتطلب تدفقًا معينًا للوصول إلى السرعة المستهدفة، فإن اختيار صمام ذو قيمة منخفضة للغاية يؤدي إلى الحد الأقصى لسرعة الشوط. على سبيل المثال، يمكن لأسطوانة ذات تجويف 32 مم مع شوط 100 مم عند 0.6 ميجاباسكال أن تكمل الدورة بسرعة بصمام مقدر عند Cv 0.35، ولكن إذا انخفض Cv إلى 0.2، فقد يزيد وقت الشوط بنسبة 30 إلى 40 بالمائة تحت نفس ظروف التشغيل.
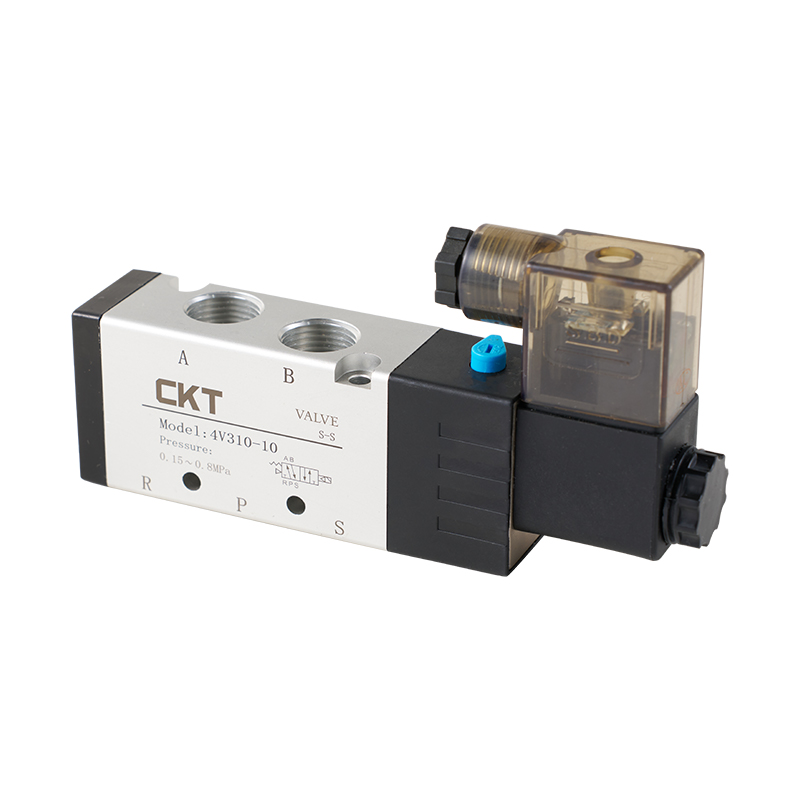
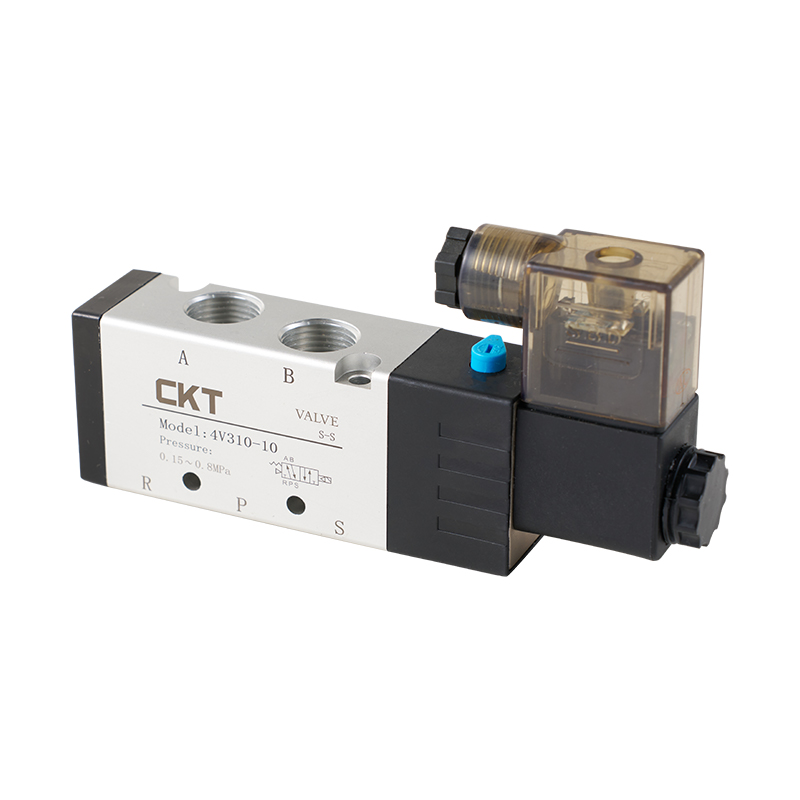 صمام لولبي ذو 5 اتجاهات يعمل بشكل تجريبي من سلسلة 4V مع تدفق عالي واستجابة سريعة توفر سلسلة 4V سدادة عمود منزلق لتقليل التسرب والاستجابة الديناميكية، مع وظائف مركزية اختيارية ثلاثية المواضع. إن تصنيفات السيرة الذاتية والتشغيل السريع تجعلها مناسبة للتحكم الدقيق في الأسطوانة. عرض المنتج →
يعد وقت الاستجابة عاملاً حاسماً آخر في الآلات ذات الدورة العالية. تستجيب صمامات الملف اللولبي في تطبيقات الهواء عادةً خلال 5 إلى 20 مللي ثانية، اعتمادًا على الجهد الكهربي والقوة الكهربائية للملف ومسار التدفق الداخلي. في الأجهزة التي تعمل بشكل مستمر بمعدل ثلاث دورات في الثانية، يؤدي الفرق بين وقت الاستجابة البالغ 10 مللي ثانية و25 مللي ثانية إلى تغيير هامش دورة العمل المتاح. إذا تم حساب تصميم الآلية لوقت استجابة أقصر ولكن الصمام أبطأ، فقد لا تصل الماكينة إلى الإنتاجية المتوقعة. ولهذا السبب توصي CKT بالتحقق من استجابة الصمام وتدفقه مع تحديد حجم الأسطوانة قبل الشراء.
| المعلمة | النطاق الموصى به | لماذا يهم؟ |
|---|---|---|
| عامل السيرة الذاتية | من 0.1 إلى 1.5 حسب حجم المحرك | يحدد الحد الأقصى للتدفق، وبالتالي السرعة القصوى |
| وقت الاستجابة | 5 إلى 20 مللي ثانية | يؤثر بشكل مباشر على وقت الدورة لمعدات المناولة |
| الجهد والقوة الكهربائية | DC24V مشترك؛ متوفر تيار متردد 110/220 فولت | يؤثر على استهلاك الطاقة وتراكم حرارة الملف |
| فئة الحماية | IP40 أو أعلى للغرف النظيفة، IP65 للمناطق الرطبة | يمنع الفشل غير المتوقع في البيئات القاسية |
تؤثر جودة التثبيت أيضًا على أداء الصمام. يؤدي التوصيل الكهربائي غير المحكم أو فشل تخفيف الضغط إلى تشغيل متقطع للملف والذي يصعب تشخيصه. وبالمثل، فإن كاتم الصوت المفقود في منفذ العادم يزيد من الضوضاء ويمكن أن يسحب الغبار مرة أخرى إلى حجرة الزنبرك الداخلية للصمام، مما يؤدي إلى تسريع تآكل البكرة.
التشغيل: أسطوانات الهواء لحركة موثوقة
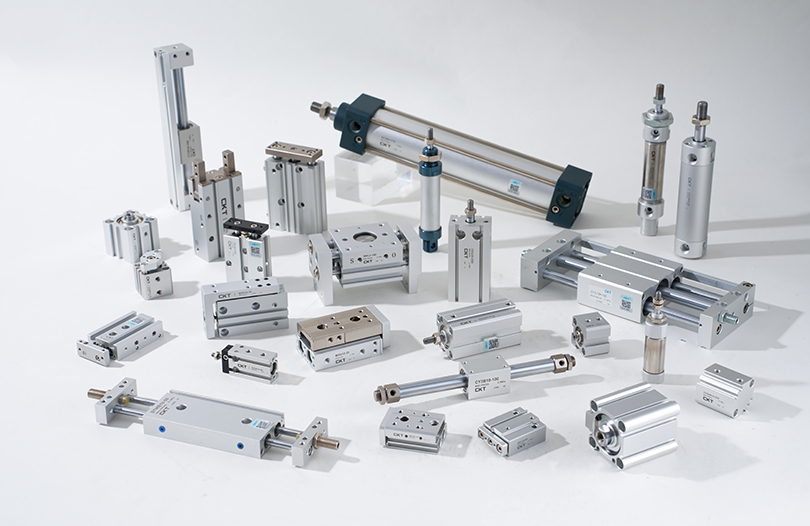
أسطوانات الهواء هي الذراع العاملة للأتمتة الهوائية. يبدأ الاختيار بحجم التجويف، الذي يحدد القوة المنتجة. يتم حساب القوة على أنها ضغط العمل مضروبًا في مساحة المكبس. عند ضغط 0.5 MPa، تولد أسطوانة قطرها 32 mm قوة مقدارها حوالي 402 N في اتجاه الدفع. تنتج أسطوانة قطرها 50 مم حوالي 981 نيوتن عند نفس الضغط. إذا كان الحمل 600 نيوتن، فإن التجويف 32 مم لا يمكنه القيام بهذه المهمة، على الرغم من أن القوة النظرية تبدو قريبة؛ الاحتكاك، وخفض التصنيف للسرعة العالية، وفقدان تدفق الصمام، كلها تعمل على تقليل القوة الفعالة بنسبة 10 إلى 30 بالمائة.
 أسطوانة قياسية لقضيب الربط من سلسلة SC بتصميم مدمج وبطانة قابلة للتعديل توفر أسطوانة قضيب الربط هذه مخرجات قوة موثوقة عبر أحجام التجويف، مع توسيد ثابت وموانع تسرب تتحمل درجات الحرارة العالية. يلبي نطاق سرعته وطوله الصغير متطلبات السكتة الدماغية المتنوعة بكفاءة. عرض المنتج →
يجب أن يتطابق طول الحد مع مسافة الحركة، ولكن لا ينبغي أبدًا أن يتجاوز الحد المطلوب دون داع. كلما زاد طول الشوط، زاد استهلاك الهواء المضغوط في كل دورة وزاد تعرض القضيب للحمل الجانبي ومخاطر الانبعاج، خاصة في تصميمات قضبان الربط. توفر الشركات المصنعة لأسطوانات الهواء بشكل عام أقصى سرعة مسموح بها للمكبس لكل حجم تجويف. على سبيل المثال، قد تعمل الأسطوانات القياسية بشكل موثوق بسرعات تصل إلى 500 مم/ثانية، في حين أن الأسطوانات ذات الجسم الرقيق أو أسطوانات قضيب التوجيه الخاصة قد يكون لها حدود مختلفة. يؤدي تجاوز السرعة المقدرة إلى تآكل موانع التسرب قبل الأوان ويمكن أن يؤدي إلى تأثير توسيد مفرط في نهاية الشوط.
أنواع الأسطوانات وملاءمة التطبيق
الفرق الأساسي هو بين أسطوانات قضيب الربط القياسية، والتي تتميز بالقوة وسهولة التركيب مع خيارات موضعية متعددة؛ أسطوانات رفيعة، تتناسب مع المساحات المدمجة؛ والأسطوانات الخالية من القضبان، والتي توفر المساحة في التطبيقات المتحركة طويلة الشوط. تعمل الأسطوانات متعددة المحاور مثل CXS كمحركات مدمجة ذات أسطوانة مزدوجة لوحدات الالتقاط والمكان ذات الشوط الأقصر. القابضون الهوائيون، بما في ذلك الوحدات المتوازية والكامة، عبارة عن أسطوانات متخصصة ذات فكين متقابلين لتثبيت الأجزاء.
- توفر الأسطوانات القياسية، مثل سلسلة SC، أكبر مجموعة من خيارات التركيب، كما أنها تمثل العمود الفقري لبناء الماكينات.
- يوصى باستخدام الأسطوانات الرفيعة عندما تكون المساحة الرأسية محدودة ولكن التحميل الجانبي يكون في حده الأدنى.
- يتم اختيار الأسطوانات الخالية من القضبان عندما يتجاوز طول الشوط ضعف المساحة المتاحة للأسطوانة التقليدية.
- تُستخدم القابضون في تجميع السيارات والإلكترونيات من أجل حمل الأجزاء بشكل موثوق.
التوسيد هو نقطة اختيار مهمة. تمتص الأسطوانة التي تصطدم في نهاية الصدمة في الغالب الهيكل الميكانيكي، مما يتسبب في إجهاد المكونات. تسمح الأسطوانات القياسية المزودة بصمامات وسادة قابلة للتعديل للمهندس بتخفيف تأثير نهاية الشوط. في آلة تعمل بمعدل 60 دورة في الدقيقة، يمكن أن تعني قوة التوسيد الفرق بين فترة الصيانة المقاسة بالسنوات مقابل الأشهر.
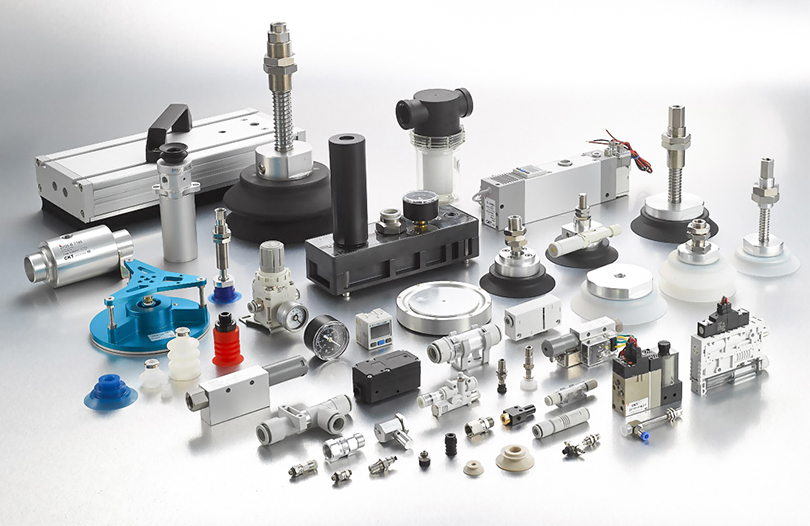
أتمتة الفراغ: توليد وتطبيق الفراغ للتعامل مع الأجزاء
تلعب مكونات الفراغ دورًا فريدًا في قائمة معدات التشغيل الآلي للهواء المضغوط. فبدلاً من دفع الأجزاء، تقوم برفع الأجزاء وإمساكها وتحريرها باستخدام الضغط التفاضلي. مولدات الفراغ القياسية هي وحدات قائمة بذاتها تستخدم مصدرًا للهواء لإنشاء فراغ بواسطة تأثير فنتوري. فهي مدمجة وغير مكلفة وموثوقة للأجزاء الصغيرة. تنتج مولدات الفراغ متعددة المراحل فراغًا أعلى وتستخدم هواء أقل من الوحدات أحادية المرحلة، مما يجعلها ذات قيمة لنقل الحلقة المغلقة أو التعامل مع المواد المسامية.
يبدأ اختيار مولد الفراغ بمستوى الفراغ المطلوب وتدفق الشفط. يعد مستوى الفراغ من -20 إلى -40 كيلو باسكال كافيًا لحمل الأجزاء المسطحة والصلبة مثل الصفائح المعدنية أو الألواح الزجاجية. يمكن للمواد المسامية مثل الورق المقوى أن تحتوي فقط على فراغ جزئي، مما يتطلب تدفق شفط أعلى على المولد للتعويض عن التسرب. قد يصل السطح الصلب الأملس إلى -80 كيلو باسكال أو أكثر، لكن تدفق الشفط يحتاج فقط إلى أن يكون معتدلاً. يؤدي الجمع الخاطئ بين مستوى الفراغ وتدفق الشفط إلى فشل مستمر في إيقاف التتابع أثناء التشغيل.
تلعب أكواب الشفط أيضًا دورًا حاسمًا. تتوافق الأكواب من النوع المنفاخ مع الأسطح المنحنية، مثل أكياس التغليف المرنة. الأكواب المسطحة هي الأفضل للأسطح الملساء الصلبة. تم تصميم الأكواب الإسفنجية الخاصة للأسطح المنسوجة أو غير المستوية التي قد يتسرب منها الكوب العادي. تم تخصيص الأكواب غير الملامسة للمواد الحساسة لمنع علامات التلامس. بالنسبة لمشغلي آلات التعبئة والتغليف، يؤدي اختيار الكوب الذي لا يتطابق مع شكل السطح إلى ضعف قوة الإمساك وسقوط الأجزاء بشكل متكرر. على سبيل المثال، تم تصميم سلسلة CBLP من CKT خصيصًا بأكواب مموجة متعددة الطيات لأكياس التغليف المرنة.
تعد مرشحات الفراغ وصمامات الفحص من المكونات الداعمة المهمة. يقوم الفلتر بإبعاد الغبار عن مولد التفريغ، مما يطيل من عمر الخدمة. يقوم منظم الفراغ بضبط مستوى الفراغ لحماية الأجزاء الرقيقة أو الهشة من الشفط الزائد. يمكن لصمام أمان الفراغ أن يطلق الفراغ على الفور عند إيقاف تشغيل النظام أو عند نقل جزء، مما يحسن سرعة الدورة ويمنع الضرر.
مطابقة المكونات الهوائية لمهام الأتمتة الشائعة
غالبًا ما تتساءل الفرق الهندسية عما إذا كانت الأسطوانة القياسية كافية، أو ما إذا كانوا بحاجة إلى أسطوانة بدون قضيب أو مشغل يتم التحكم فيه بواسطة المؤازرة. تعتمد الإجابة على دورة الآلة والقيود المادية للإطار. في خط التعبئة والتغليف، يتم استخدام ماكينة F.R.L. وقد يعمل صمام الملف اللولبي الذي يحتوي على أسطوانة صغيرة بسيطة بشكل أفضل من الأسطوانة ذات التجويف الكبير لأن الشوط المطلوب قصير والمساحة ضيقة. في نظام الفرز أو الفحص، يمكن استخدام صمام ميكانيكي يتم تشغيله بواسطة مشغل لبدء التسلسل، ولكن عادةً ما يُفضل صمام الملف اللولبي المتصل بـ PLC من أجل المرونة.
| التطبيق | المكونات الأساسية | التركيز على الاختيار |
|---|---|---|
| اختيار جزء والتنسيب | القابضون، مولد فراغ، أكواب الشفط | الحمولة، الاتصال السطحي، سرعة الاستجابة |
| نقل المواد | ناقل فراغ، قاذفات متعددة المراحل | استهلاك الهواء، تدفق الفراغ، مسامية المواد |
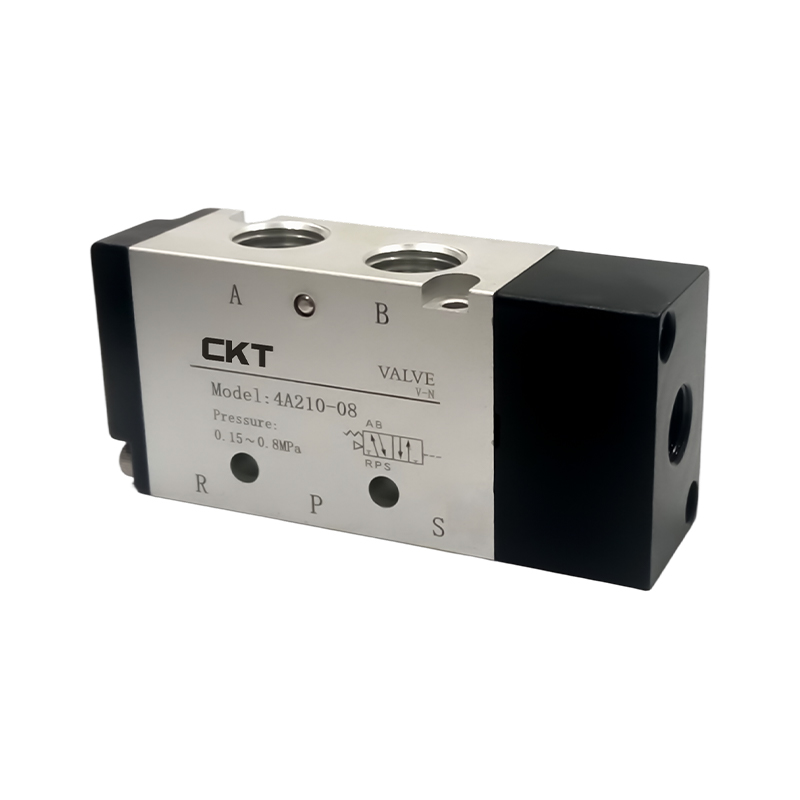
| إغلاق الصندوق والضغط عليه | الأسطوانات القياسية، F.R.L.، صمامات رباعية الاتجاه | القوة، السكتة الدماغية، مقاومة الحمل الجانبي |
| فرز عالي السرعة | الصمامات المدمجة والأسطوانات عالية التردد | وقت الاستجابة, cycle rate, cushioning |
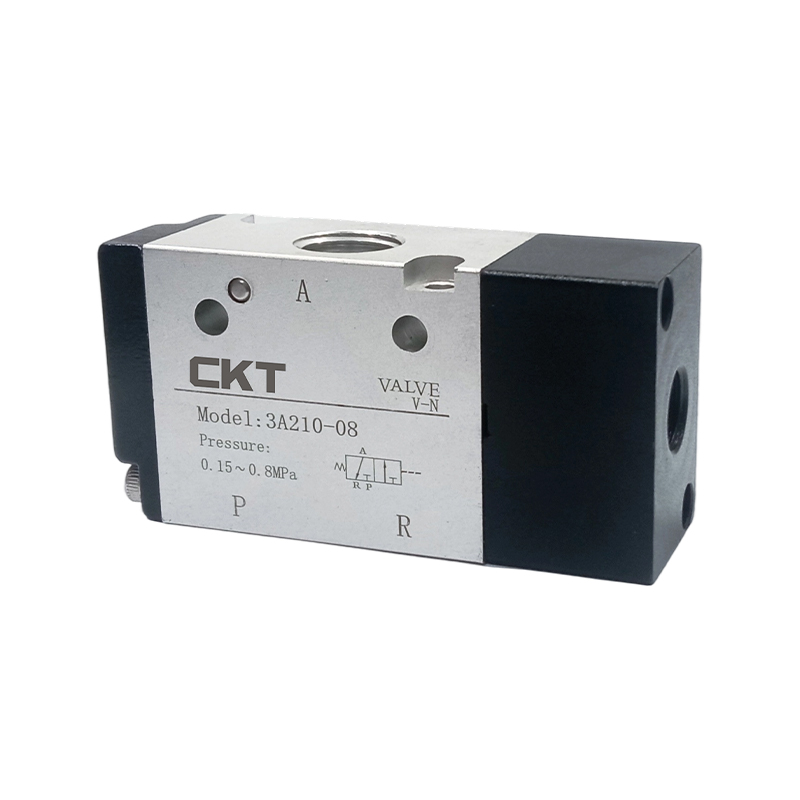
| لقط وعقد | الصمامات الميكانيكية، اسطوانات الإمساك، مرشح الهواء | قوة التثبيت، التكرار، السلامة |
المعلمات الفنية الرئيسية التي تقود قرارات الشراء
لا ينبغي أبدًا اتخاذ قرارات الشراء الخاصة بمعدات التشغيل الآلي للهواء المضغوط بناءً على السعر وحده. العديد من المعلمات الفنية لها تأثير مباشر على تكلفة دورة الحياة، ويساعد فهمها على تجنب الاختيارات السيئة التي تظهر كعبء صيانة بعد انتهاء الضمان.
نطاق الضغط ونقطة التشغيل
تم تصميم المكونات الهوائية القياسية للعمل ضمن نطاق ضغط يتراوح من 0.1 إلى 0.8 ميجا باسكال، مع ضبط معظم الآلات على 0.5 إلى 0.7 ميجا باسكال. إذا تم ضبط المنظم على 0.5 ميجا باسكال، فيجب أن تظهر المكونات سلوكًا ثابتًا عند هذه النقطة. غالبًا ما يكون الصمام المقدر بـ 0.05 إلى 1.0 ميجا باسكال للضغط التجريبي خيارًا عمليًا للخطوط الصناعية، لأنه يتحمل تقلبات الضغط عبر تغيرات التحول. في أنظمة الفراغ، يكون نطاق الضغط بالكيلو باسكال أكثر أهمية. يجب أن تتوافق مولدات الفراغ مع طلب الفراغ الأسوأ للنظام.
وقت الاستجابة ومعدل الدورة
تتطلب المعدات عالية الدورة وقت استجابة يدعم معدل الدورة المستهدف. بالنسبة لآلة تعمل بمعدل 40 دورة في الدقيقة، يبلغ إجمالي وقت الدورة 1.5 ثانية. قد تكون استجابة الصمام 10 مللي ثانية فقط، ولكن إذا كانت الأسطوانة تستغرق 600 مللي ثانية لتحريك 150 مم وتحتاج الآلة إلى سكون 300 مللي ثانية، فإن الحساب يترك 590 مللي ثانية فقط للحركات المتبقية. إذا كانت استجابة المكون أبطأ من التصميم، فهذا يعني أن الجهاز لا يحتوي على مخزن مؤقت وسوف يفشل في ظل ذروة الطلب.
استهلاك الهواء وكفاءة الطاقة
غالبًا ما يتم تحديد كفاءة الطاقة للأنظمة الهوائية من خلال كمية الهواء المضغوط المستهلك في كل دورة. تستهلك الأسطوانة ذات السكتة الدماغية الأطول المزيد من الهواء. يمكن أن يؤدي معدل التسرب بمقدار 1 مم فقط في التركيب إلى زيادة استهلاك الهواء بآلاف اللترات سنويًا. يعد قياس استهلاك الهواء لكل دورة آلة أداة يتم تجاهلها ولكنها فعالة لتقليل تكاليف التشغيل. في المصانع التي يتم تشغيلها بآلاف الدورات يوميًا، يؤدي اختيار المكونات محكمة الغلق والأسطوانات ذات الحجم الصحيح إلى توفير أكثر بكثير من التوفير الناتج عن استخدام مورد أقل سعرًا.
مدة الخدمة ومعدل التآكل
غالبًا ما يتم تصنيف الصمامات الهوائية بملايين الدورات. قد يوفر صمام الملف اللولبي عالي الجودة 10 ملايين دورة، في حين قد يحتاج ختم الأسطوانة المحمل بكثافة إلى الاستبدال بعد 2 إلى 5 ملايين دورة. تعد البيئة متغيرًا رئيسيًا: فالهواء المغبر أو الرطب أو العدواني كيميائيًا يقلل بشكل كبير من عمر المكونات. يمكن أن يؤدي التغيير البسيط في وحدة الترشيح أو مادة الختم المحسنة إلى إضافة آلاف الساعات من وقت التشغيل.
ممارسات التثبيت والصيانة التي تمنع التوقف عن العمل
التثبيت الصحيح له تأثير كبير على عمر الخدمة مثل جودة المكونات. الخطوة الأولى هي التحقق من تجفيف الهواء المضغوط وتصفيته بشكل مناسب قبل دخوله إلى الماكينة. يجب تنظيف خط الأنابيب قبل توصيل أي ملحق هوائي. الحطام المتبقي من الأنبوب هو السبب الرئيسي لكواتم الصوت المسدودة والبكرات الملتصقة. وفقًا لممارسات الصيانة الصناعية النموذجية، يجب فحص عناصر فلتر الهواء كل 4000 ساعة تشغيل أو قبل ذلك إذا أصبح انخفاض الضغط عبر الفلتر ملحوظًا.
يعد توافق الختم نقطة أخرى يتم التغاضي عنها. يمكن أن تؤدي درجة حرارة الهواء المضغوط ووجود رذاذ الزيت إلى تضخم الأختام المطاطية أو انكماشها أو تشققها. يعد التحقق من توافق مادة الختم مع نطاق درجة حرارة التشغيل أمرًا ضروريًا. في CKT، تتمثل ممارسة الإنتاج الداخلي في اختبار الأختام في إطار عملية تجميع داخلية بنسبة 100 بالمائة، مما يوفر رؤية واضحة لكيفية تصرف الأختام في ظروف التصنيع الخاضعة للرقابة.
يجب أن تتضمن الصيانة الروتينية التحقق من تعديل وسادة الأسطوانة، وتنظيف كاتم الصوت للعادم، والتحقق من أن المفاتيح المغناطيسية لم تغير موضع التركيب الخاص بها. في العديد من المصانع، يعد تغيير موضع بسيط لتأخيرات المفتاح هو السبب الجذري لفقد الماكينة ضربة واحدة أو اثنتين في الدقيقة. يمكن لفحص التسرب الصوتي باستخدام محلول الصابون أو كاشف حديث بالموجات فوق الصوتية تحديد التسربات في أدوات التوصيل، والتي تعد أكبر مصدر منفرد للطاقة المهدرة في محطات الهواء.
عندما تصبح موثوقية الأسطوانة أمرًا بالغ الأهمية، يظهر موضوع تركيب الأسطوانة ومواءمتها. يمكن أن يؤدي عدم المحاذاة بين محور الأسطوانة والحمل المتحرك إلى تقليل عمر الخدمة الفعلي إلى جزء صغير فقط من العمر التصميمي. فهم التكاليف الخفية للتركيب غير السليم للأسطوانة أكثر أهمية من اختيار الاسطوانة الأعلى سعرا.
الأسئلة الشائعة
كيف أختار معدات التشغيل الآلي الهوائية المناسبة لجهازي؟
ابدأ بتحديد المهمة: التحرك، أو الإمساك، أو الضغط، أو الرفع، أو الفرز. تحديد وزن الحمولة وطول الشوط والسرعة المطلوبة وضغط التشغيل المتوفر ومعدل الدورة والظروف البيئية. من هذه المعايير، قم بحساب التجويف المطلوب، واختر صمامًا ذو ملف لولبي ذو سيرة ذاتية مناسبة، وحدد F.R.L. الحجم للتدفق الكلي. للتعامل مع الفراغ، اختر مولدًا يوفر مستوى الفراغ المطلوب وتدفق الشفط، ثم قم بمطابقة نوع الكوب مع سطح الجزء. باستخدام هذا التسلسل، يتم تحديد المكونات بناءً على متطلبات الماكينة القابلة للقياس بدلاً من التفضيل.
لماذا تعمل معدات التشغيل الآلي الهوائية الخاصة بي ببطء ولا يمكن الاعتماد عليها؟
في معظم الحالات، يكون السبب مزيجًا من انخفاض الضغط وعدم كفاية التدفق. F.R.L. أو أن الفلتر المسدود جزئيًا هو السبب الرئيسي. صمام الملف اللولبي الصغير جدًا يحد من تدفق الهواء إلى الأسطوانة، مما يؤدي إلى إبطاء سرعة الشوط. تتسبب التركيبات المتسربة والأختام البالية أيضًا في فقدان الضغط تدريجيًا. فحص الضغط عند مدخل الأسطوانة ومقارنته بالضغط في محطة التنظيم؛ إن الانخفاض بأكثر من 0.02 إلى 0.05 ميجا باسكال يستحق التحقيق.
كم مرة يجب استبدال المكونات الهوائية في البيئات الصناعية؟
تعتمد فترات الاستبدال على عدد الدورات وضغط التشغيل وجودة الهواء وظروف التحميل. في الآلات ذات الدورة العالية، غالبًا ما يتم فحص صمامات الملف اللولبي بعد 5 ملايين دورة. قد تحتاج أختام الأسطوانات إلى الاهتمام بعد 3 إلى 5 ملايين دورة من التشغيل المستمر. تتطلب المرشحات عمومًا استبدال العناصر كل 4000 إلى 8000 ساعة، اعتمادًا على التلوث. النهج الأكثر موثوقية هو تتبع عدد الدورات واستبدال المكونات الرئيسية في نهاية عمرها الإنتاجي، بدلاً من انتظار الفشل الكامل.
ما هو الفرق بين مولدات الفراغ أحادية المرحلة ومتعددة المراحل؟
المولدات أحادية المرحلة مدمجة وتوفر فراغًا معتدلًا بفوهات داخلية مصممة ببساطة. يتم استخدامها بشكل شائع للأجزاء الصغيرة في تطبيقات الانتقاء والمكان. تحتوي المولدات متعددة المراحل على فوهات متعددة متصلة أو متوازية، مما ينتج فراغًا أعلى وتدفقًا أكبر للشفط مع استهلاك أقل للهواء المضغوط لكل وحدة فراغ. وهي مخصصة للمواد المسامية، أو خطوط الشفط الأطول، أو التطبيقات التي يتم فيها توفير أكواب متعددة كمجموعة.
كيف يمكنني تقليل استهلاك الهواء المضغوط في نظام هوائي دون التأثير على الأداء؟
خفض ضغط التشغيل إلى أدنى مستوى مقبول، حيث أن استهلاك الهواء يتناسب مع الضغط المطلق. اختر الأسطوانات ذات الحد الأدنى الضروري لطول الشوط. استخدم مولدات التفريغ ذات التصميم متعدد المراحل حيث تكون هناك حاجة إلى تفريغ عالي. القضاء على التسربات عن طريق صيانة الوصلات والتجهيزات. تحقق من F.R.L. لانخفاض الضغط وجهاز التشحيم لتدفق الزيت الزائد. في العديد من الحالات، يمكن أن يؤدي إصلاح التسريبات ببساطة إلى خفض استهلاك الهواء بنسبة 20 إلى 30 بالمائة، دون تغيير أي من معلمات العملية.